Les entreprises de transformation du verre ont besoin d'un moyen simple de vérifier la fiabilité de leurs machines pour la production de pièces de qualité. C'est crucial lorsque les commandes, les plans et l'outillage évoluent fréquemment. La solution commence par l'analyse des conditions d'atelier susceptibles d'engendrer des problèmes de qualité. Elle se poursuit par l'étude de l'ensemble des étapes de perçage et de fraisage, jusqu'au contrôle final.
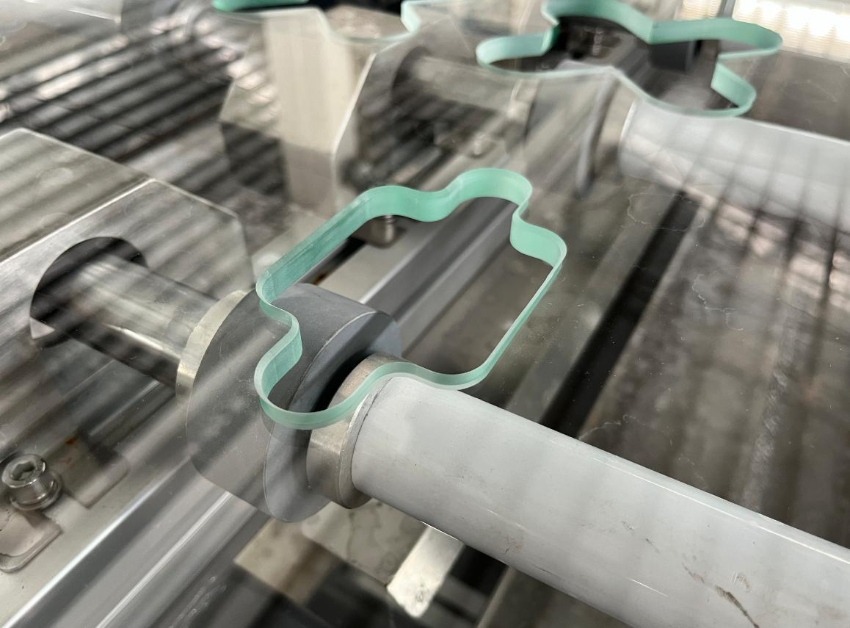
La précision commence avant même la première plaque de verre.
Une machine ne peut reproduire correctement un programme de perçage ou de fraisage que si ses pièces mobiles restent parfaitement stables. L'outil, la zone de travail et les coordonnées cibles doivent être parfaitement alignés. Les processeurs traitent souvent de nombreux travaux de menuiserie architecturale ou décorative. Pour eux, cette stabilité physique est bien plus importante qu'une simple vitesse de rotation élevée.
Le traitement thermique et l'usinage de finition sont souvent considérés comme des étapes préliminaires de fabrication. Ils contribuent à réduire les contraintes résiduelles et à créer de meilleures surfaces de référence. Cependant, l'acheteur doit les considérer comme des indices à vérifier. Ils ne garantissent en aucun cas la précision permanente d'une machine finie.
La vraie question est de savoir si le constructeur peut expliquer son processus. Il doit montrer comment la préparation du châssis, l'alignement lors de l'assemblage et les contrôles ultérieurs s'articulent. Poser cette question permet de se concentrer sur les opérations quotidiennes concrètes et d'éviter de se contenter d'un argument marketing simpliste.
L'objectif est de maintenir un niveau de contrôle constant. Une équipe peut utiliser les mêmes questions lors de la planification initiale et des contrôles des premiers prototypes. Elles peuvent également s'en servir pour la résolution de problèmes ultérieurs. Cela leur permet de distinguer un véritable défaut de la machine d'une erreur de réglage rapide ou d'une erreur d'outillage.
Les points de référence à vérifier
- Les finitions qui témoignent d'une bonne qualité.
- Le dispositif de serrage et le point zéro du verre utilisés pour le test.
- La méthode de vérification utilisée pour prouver la réussite répétée.
Ce que change un système de référence stable
Un système de référence robuste facilite le passage du dessin à la pièce finie. Les opérateurs n'ont plus à deviner ni à corriger des modifications cachées. Cette stabilité physique est essentielle pour les travaux complexes. Une seule commande peut comporter de nombreux perçages, découpes ou profils de bords spéciaux.
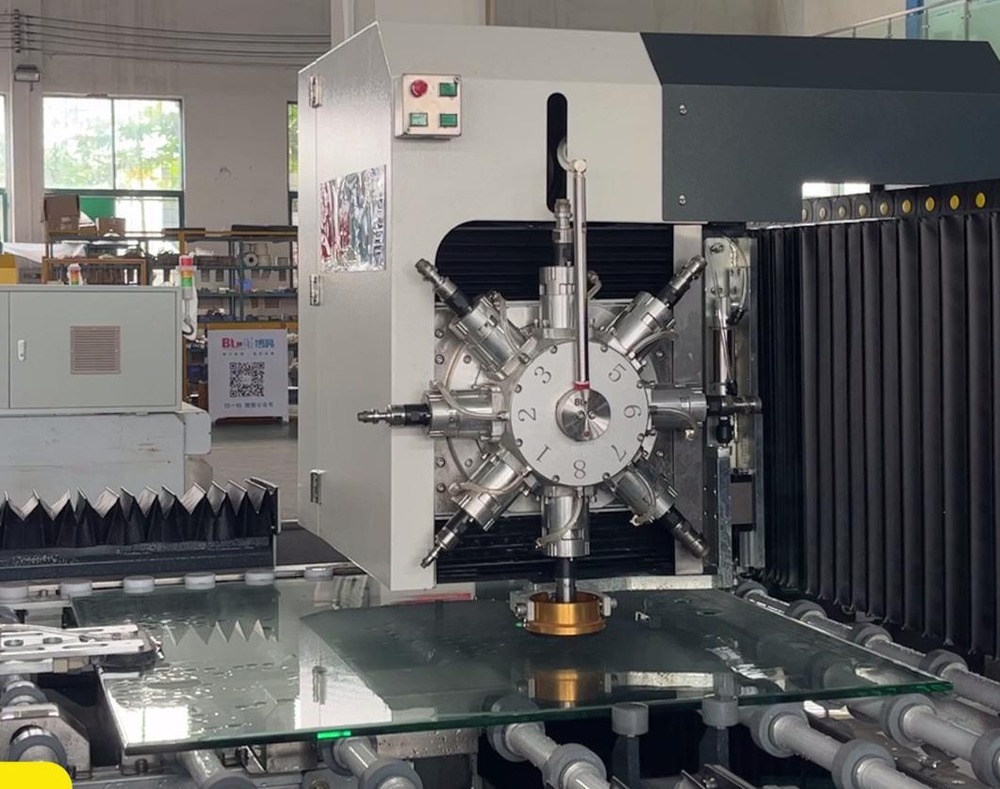
L'A98 est une machine de perçage, de fraisage et de polissage. Elle est équipée d'une broche 8+8. Son parcours de processus partagé permet de visualiser simultanément le perçage et le fraisage. Ainsi, une pièce est contrôlée comme une forme complète, et non comme deux opérations distinctes.
L'équipement peut accueillir jusqu'à 16 forets différents simultanément. C'est un atout considérable pour les commandes complexes nécessitant de nombreuses étapes. Malgré cela, l'équipe d'atelier doit impérativement vérifier l'outillage et consulter les plans et les consignes de réglage pour chaque nouvelle tâche.
L'objectif principal est de garantir la constance du processus de contrôle. L'équipe utilise les mêmes questions lors de la planification et des contrôles de première pièce, ainsi que lors des réparations ultérieures. Cela permet de distinguer un véritable problème de machine d'un défaut de réglage ou d'outillage passager.
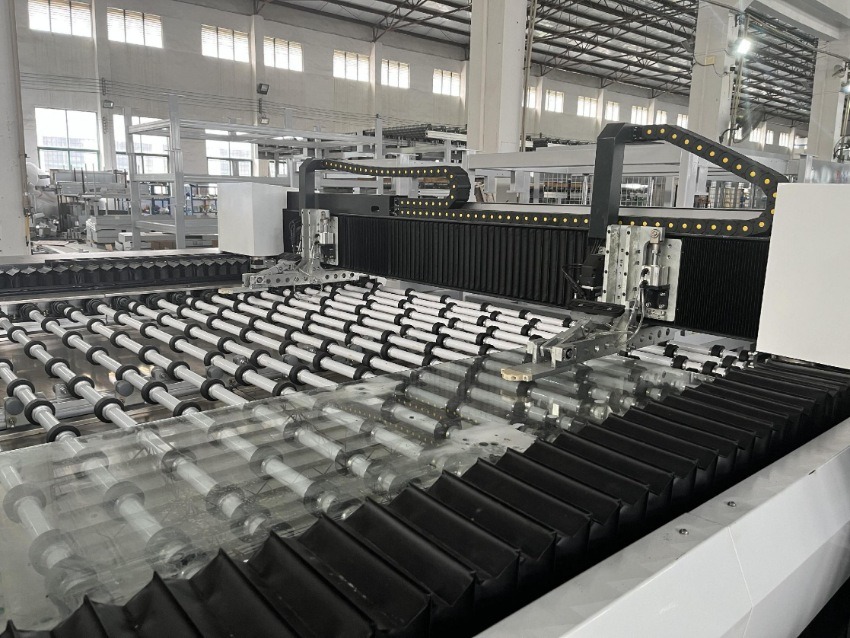
Regardez la zone plus large perçage de précision du verre Les choix se présentent lorsque l'on compare différentes lignes de traitement du verre.
Questions qui révèlent le risque d'exactitude à long terme
Demandez comment le fabricant définit les points de référence de la machine lors du premier assemblage. Demandez également comment il vérifie ces points après le réglage final. Une bonne réponse doit clairement distinguer la forme du bâti de l'état de la broche. Elle doit aussi distinguer l'usure des outils des données du programme. Elle doit éviter d'imputer toutes les erreurs à une seule cause.
Demandez à l'opérateur quelles sont les vérifications quotidiennes exactes qu'il effectue. Une procédure simple et écrite est essentielle. Elle doit inclure des contrôles sur des pièces d'essai, des points de perçage et des vérifications de forme finale. Cela permet de repérer facilement les variations, même minimes, et de les détecter bien avant qu'elles ne compromettent toute une série.
Demandez également comment le système gère la transition entre les étapes de perçage et de fraisage. Un flux de travail sécurisé doit d'abord vérifier le point zéro du verre. Il doit également confirmer le choix de l'outil et la version du programme. Cette vérification a lieu juste avant de commencer une opération mixte.
L'objectif est de simplifier et de rendre reproductible le processus de contrôle. L'équipe utilise les mêmes questions pour la planification et la validation des premières pièces, ainsi que pour les corrections ultérieures. Cela lui permet de repérer facilement un véritable défaut de la machine plutôt qu'une erreur de réglage ou d'outillage.
Des contrôles qui rendent l'examen pratique
Le plan de contrôle doit définir une valeur numérique précise pour chaque caractéristique clé. Il doit également indiquer exactement à quel moment mesurer cette caractéristique. Cette méthode permet de relier les grandes lignes de la rigidité des machines aux décisions concrètes prises en atelier.
Le responsable forage et fraisage cnc pour verre expliqué Ce guide peut s'avérer utile. Il permet à une équipe technique de déterminer le groupe d'équipements approprié avant un essai.
Utilisation du traitement intégré pour les commandes dispersées
Les petites commandes mixtes posent un défi particulier en matière de précision. Elles sont plus complexes à gérer qu'une production en série longue et régulière. Chaque modification de commande engendre de nouveaux risques : une mise à jour de dessin, un choix d'outil ou un réglage précis du point zéro du verre peuvent être négligés.
Dans ces cas-là, une machine tout-en-un permet de fluidifier les opérations. Le perçage, le fraisage et le polissage sont réalisés en une seule étape. BLM Automatic Machine conçoit l'A98 spécifiquement pour les travaux à commandes mixtes. Toutefois, les ateliers doivent impérativement vérifier les dimensions réelles des pièces et l'ordre des étapes avant de lancer la production.
Un véritable test de réception doit s'appuyer sur les plans d'atelier réels. Il ne doit pas utiliser un échantillon standard. Le test doit inclure les combinaisons de caractéristiques exactes qui posent le plus de problèmes. Celles-ci doivent provenir des listes de commandes réelles de l'acheteur.
L'objectif principal est de garantir la reproductibilité du processus de revue. L'équipe pose les mêmes questions lors de la planification et de la validation des premières pièces. Elle procède de même pour les corrections ultérieures. Cela lui permet de distinguer avec précision un véritable problème machine d'une erreur de configuration ou d'outillage.
Pour plus de détails sur l'A98, consultez le Machine de perçage et de fraisage CNC pour le verre page. Vous devriez la comparer aux dessins quotidiens de l'acheteur.
Une méthode ciblée pour comparer la précision des machines
Évaluez les machines en examinant précisément les pièces qui nécessitent des retouches. Ne vous fiez pas uniquement aux fiches techniques standard. Notez les configurations de perçage, les zones fraisées et les arêtes finies les plus difficiles à obtenir parfaitement. Ensuite, listez clairement les mesures à effectuer sur chaque pièce d'essai.
Un test rigoureux permet d'intégrer directement la machine à l'écoulement quotidien de l'atelier. Il couvre la méthode du point zéro et les étapes mixtes de perçage et de fraisage. Il inclut également les outils disponibles et les journaux de contrôle. Ce plan transforme la précision à long terme en un élément gérable, et non plus en une simple estimation faite lors de l'achat.
L'objectif final est de garantir la reproductibilité de la procédure. L'équipe utilise les mêmes questions pour la planification et les contrôles de la première pièce, ainsi que pour la résolution des problèmes ultérieurs. Cela lui permet de repérer clairement un véritable défaut machine plutôt qu'un problème passager de réglage ou d'outillage.
Tableau comparatif pour l'essai
|
Zone de révision |
Que vérifier |
Pourquoi c'est important |
|
Formes des pièces |
Dessins et détails quotidiens réels |
Vérifie le véritable risque quotidien |
|
Chemin de processus |
Étapes de perçage, de fraisage et de polissage |
Préserve la forme finale |
|
Étapes de vérification |
Essais de première pièce et de répétition |
Rend les changements faciles à visualiser |
Résumé pratique
Le meilleur test machine suit le parcours réel de l'usine. Il ne se contente pas d'une simple affirmation commerciale. Il faut d'abord identifier les risques de qualité. Tester des pièces en conditions réelles d'utilisation. Ensuite, s'assurer que les étapes de perçage, de fraisage, de polissage et de contrôle fonctionnent de concert. Elles doivent constituer un processus unique et maîtrisé.
Veuillez nous contacter si vous souhaitez discuter d'un projet de traitement du verre ou d'un essai grandeur nature.
FAQ (questions fréquentes)
La précision de fabrication des machines élimine-t-elle le besoin d'inspection ?
Non. Une configuration robuste garantit un succès durable. Parallèlement, une vérification quotidienne permet de s'assurer que les outils, les étapes de configuration et les programmes restent parfaitement maîtrisés.
Pourquoi faut-il examiner le perçage et le fraisage ensemble ?
Ces deux facteurs peuvent affecter le même détail de finition. Les vérifier simultanément permet à l'atelier de préserver la forme finale et la qualité des arêtes.
Le code A98 ne concerne-t-il qu'un seul produit répétitif ?
Non. Son agencement de processus combiné et ses nombreux emplacements pour outils permettent de réaliser de nombreux travaux sur le verre différents. Cela inclut les travaux d'usine à commandes mixtes.
Que doit comprendre un essai pilote ?
Utilisez le verre réellement utilisé par l'acheteur au quotidien. Respectez scrupuleusement ses plans détaillés, ses schémas d'outillage et les points de contrôle spécifiques indiqués.
Un fournisseur peut-il confirmer à l'avance le résultat final de chaque pièce ?
Le résultat final dépend du type de verre, des outils, des logiciels et des contrôles quotidiens. C'est pourquoi chaque intervention nécessite un contrôle spécifique.