Los fabricantes de vidrio necesitan una forma sencilla de comprobar si una máquina seguirá produciendo piezas de buena calidad. Esto es crucial cuando los pedidos, los planos y las herramientas cambian con frecuencia. La solución comienza con las condiciones del taller que generan problemas de calidad y continúa con todos los pasos de perforación y fresado hasta la inspección final.
La precisión comienza antes de la primera lámina de vidrio.
Una máquina solo puede copiar correctamente un programa de perforación o fresado si sus partes móviles se mantienen estables. La herramienta, el área de trabajo y las coordenadas de destino deben permanecer sincronizadas. Los procesadores suelen realizar diversos trabajos de vidrio arquitectónico o decorativo. Para ellos, esta estabilidad física es mucho más importante que una simple velocidad de procesamiento.
El tratamiento térmico y el mecanizado de acabado suelen considerarse pasos iniciales en el proceso de fabricación. Ayudan a reducir las tensiones residuales y a crear mejores superficies de referencia. Sin embargo, el comprador debe ver estos pasos como indicadores para verificar la precisión. No garantizan, por arte de magia, que una máquina terminada mantenga su precisión indefinidamente.
La verdadera cuestión es si el fabricante puede explicar su proceso. Debería mostrar cómo funcionan conjuntamente la preparación del chasis, la alineación del montaje y las revisiones posteriores. Al hacer esta pregunta, se mantiene la atención en el proceso diario real, evitando así recurrir a meras afirmaciones de marketing.
El objetivo es mantener el mismo estándar de prueba. Un equipo puede usar las mismas preguntas para la planificación inicial y las verificaciones de la primera pieza. También pueden usarlas para la resolución de problemas posteriores. Esto les ayuda a distinguir un defecto real de la máquina de un error de configuración o de la herramienta.
Los puntos de referencia para verificar
- Los detalles finales que demuestran su buena calidad.
- El sistema de sujeción y el punto cero de vidrio utilizados para la prueba.
- El método de verificación utilizado para demostrar el éxito repetido.
¿Qué cambia con un sistema de referencia estable?
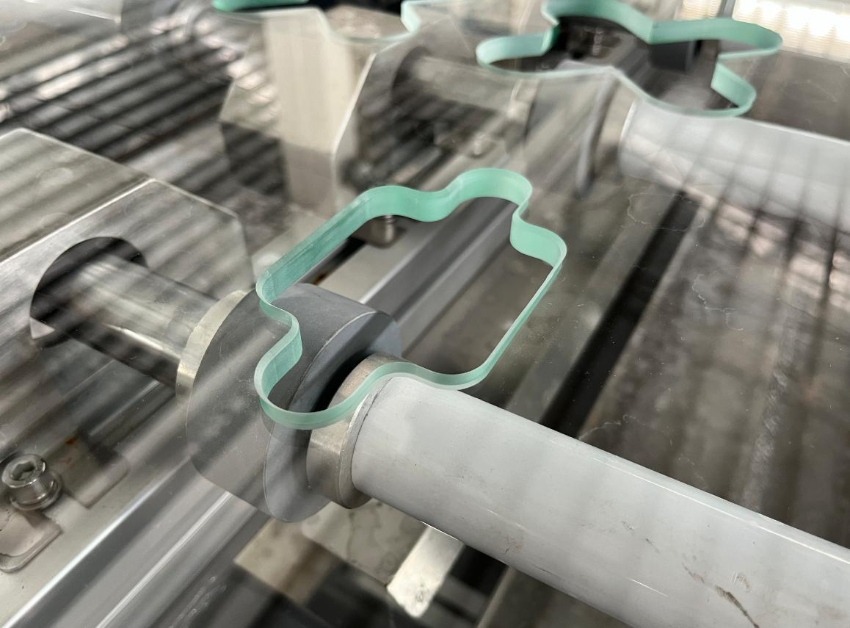
Un sistema de referencia sólido facilita el proceso desde el dibujo hasta la pieza terminada. Los operarios no tienen que adivinar ni corregir cambios ocultos. Esta estabilidad física es fundamental para trabajos complejos. Un solo pedido puede incluir múltiples patrones de agujeros, recortes o formas de borde especiales.
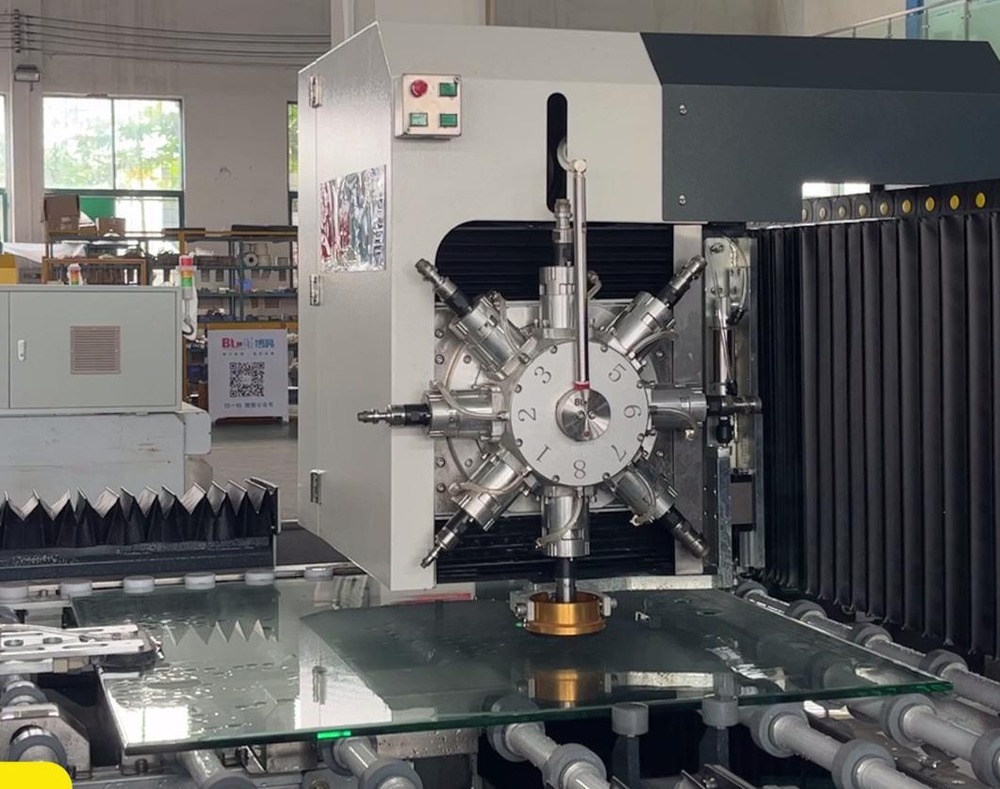
La A98 funciona como taladradora, fresadora y pulidora. Utiliza un diseño de husillo 8+8. Su trayectoria de proceso compartida permite que el taller visualice el taladrado y el fresado de forma conjunta. Gracias a esto, una operación se verifica como una forma completa, en lugar de considerarse como dos trabajos distintos.
El equipo puede albergar hasta 16 brocas diferentes simultáneamente. Esto resulta muy útil cuando un programa de pedidos mixtos requiere varios pasos. Aun así, el equipo de taller debe revisar las herramientas. También deben consultar los planos y las normas de configuración para cada nuevo trabajo.
La idea principal es mantener la coherencia en el proceso de revisión. El personal aplica las mismas preguntas durante la planificación y las comprobaciones de la primera pieza. Las utilizan también en las reparaciones posteriores. Esto les permite diferenciar un problema real de la máquina de un fallo temporal de configuración o de la herramienta.
Mira el panorama general perforación de vidrio de precisión opciones al comparar diferentes líneas de procesamiento de vidrio.
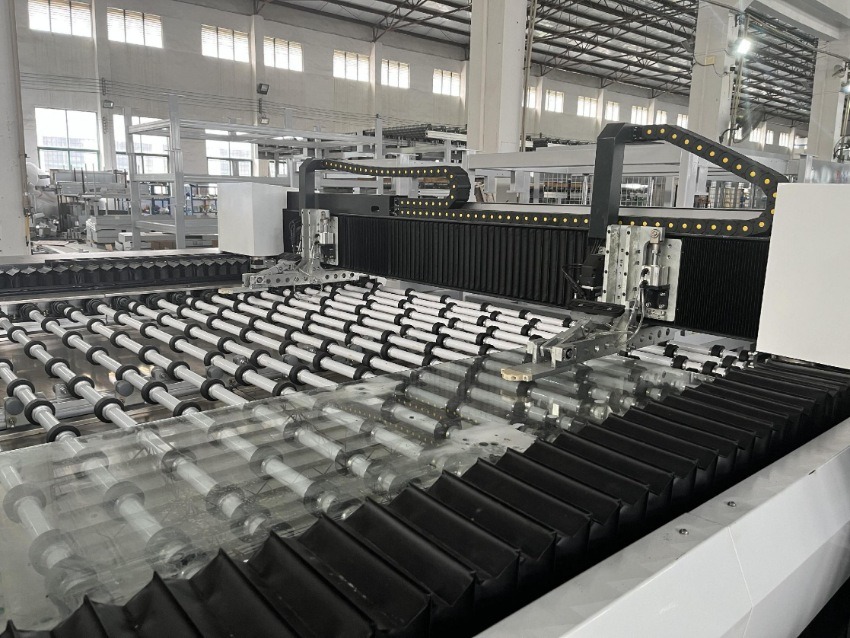
Preguntas que revelan el riesgo de inexactitud a largo plazo
Pregunte cómo el fabricante establece los puntos de referencia de la máquina durante el primer montaje. Pregunte también cómo verifica esos puntos después de la configuración final. Una buena respuesta debe diferenciar claramente la forma del bastidor del estado del husillo. Asimismo, debe diferenciar el desgaste de la herramienta de los datos del programa. Debe evitar atribuir todos los errores a una sola causa.
Pregunte qué comprobaciones exactas puede realizar el operario a diario. Es fundamental contar con una rutina sencilla y por escrito. Esta debe abarcar piezas de prueba, puntos de perforación y comprobaciones de la forma final. Esto facilita la detección de cambios graduales, evitando que arruinen todo un lote.
Además, pregunte cómo gestiona el sistema la transición entre las etapas de perforación y fresado. Un flujo de trabajo seguro debe verificar primero el punto cero del vidrio. También debe confirmar la herramienta seleccionada y la versión del programa. Esto se realiza justo antes de iniciar un trabajo mixto.
El objetivo es que el proceso de verificación sea fácil de repetir. El equipo utiliza las mismas preguntas para la planificación y la aprobación de la primera pieza. También las utilizan para las correcciones posteriores. Esto les ayuda a detectar fácilmente un defecto real de la máquina en lugar de un error de configuración o de la herramienta.
Controles que hacen que la revisión sea práctica
El plan de verificación debe asignar un valor numérico claro a cada característica clave. Además, debe especificar el momento exacto para medir dicha característica. Este método vincula las consideraciones generales sobre la rigidez de la máquina con las decisiones prácticas en el taller.
El oficial CNC perforación y fresado para vidrio explicado Esta guía puede ser de gran ayuda. Permite que un equipo técnico planifique el conjunto de equipos adecuado antes de una prueba.
Uso del procesamiento integrado para pedidos dispersos
Los pedidos pequeños y variados suponen un reto especial en cuanto a precisión. Son más difíciles que una producción larga y constante. Cada cambio de trabajo conlleva nuevos riesgos. Se puede pasar por alto una actualización del plano, la elección de una herramienta o el punto cero del vidrio.
En estos casos, una máquina multifuncional puede simplificar los cambios. El taladrado, el fresado y el pulido se realizan dentro de una misma trayectoria. BLM Automatic Machine fabrica la A98 específicamente para trabajos con pedidos mixtos. Sin embargo, los talleres deben verificar las dimensiones reales de las piezas y el orden de los pasos antes de comenzar la producción.
Una prueba de aceptación rigurosa debe utilizar planos de taller reales. No debe emplear una muestra básica y simple. La prueba debe incluir las combinaciones exactas de componentes que generan más problemas. Estas deben provenir de las listas de pedidos reales del comprador.
El objetivo principal es que el proceso de revisión sea repetible. El equipo formula las mismas preguntas para la planificación y la aprobación de la primera pieza. También lo hacen para las correcciones posteriores. Esto les permite diferenciar correctamente un problema real de la máquina de un error puntual de configuración o de la herramienta.
Para obtener más detalles sobre el A98, lea la Máquina de taladrado y fresado CNC para vidrio página. Deberías mirarla junto a los dibujos diarios del comprador.
Una forma específica de comparar la precisión de las máquinas
Evalúe las máquinas observando las piezas exactas que requieren retrabajo. No se fíe únicamente de las hojas de especificaciones estándar. Anote los patrones de orificios, las zonas fresadas y los bordes acabados que resultan más difíciles de mantener perfectos. A continuación, enumere claramente qué debe medir en cada pieza de prueba.
Una prueba exhaustiva vincula directamente la configuración de la máquina con el flujo de trabajo diario del taller. Esto abarca el método de punto cero y los pasos combinados de taladrado y fresado. También incluye las herramientas disponibles y los registros de verificación. Este plan convierte la precisión a largo plazo en algo manejable, dejando de ser una mera suposición realizada durante la etapa de compra.
El objetivo final es garantizar que la revisión sea fácil de repetir. El personal utiliza las mismas preguntas para la planificación y las comprobaciones de la primera pieza. También las utilizan para la resolución de problemas posteriores. Esto les ayuda a detectar con claridad un fallo real de la máquina, en lugar de un problema pasajero de configuración o de la herramienta.
Tabla comparativa para el ensayo
|
Zona de revisión |
Qué comprobar |
Por qué es importante |
|
Formas de las piezas |
Dibujos y detalles cotidianos reales |
Comprueba el riesgo diario real |
|
Ruta del proceso |
Pasos de perforación, fresado y pulido |
Mantiene la forma final segura |
|
Pasos de comprobación |
Pruebas de la primera pieza y de repetición |
Hace que los cambios sean fáciles de ver. |
Resumen práctico
La mejor prueba de maquinaria sigue el proceso real de la fábrica. No se basa simplemente en una afirmación comercial. Primero, identifique los riesgos de calidad. Pruebe las piezas que se usan a diario. Luego, asegúrese de que los pasos de perforación, fresado, pulido y verificación funcionen en conjunto. Deben operar como un proceso controlado.
Póngase en contacto con nosotros si necesita hablar sobre un trabajo de procesamiento de vidrio o una prueba real.
Preguntas frecuentes
¿La precisión de la fabricación a máquina elimina la necesidad de inspección?
No. Una configuración sólida garantiza el éxito repetido. Al mismo tiempo, la revisión diaria demuestra que las herramientas, los pasos de configuración y los programas se mantienen bajo estricto control.
¿Por qué deberían revisarse conjuntamente la perforación y el fresado?
Pueden afectar exactamente al mismo detalle final. Revisarlos en conjunto ayuda al taller a proteger la forma final. También protege la calidad general del borde.
¿La norma A98 se aplica únicamente a un producto repetitivo?
No. Su diseño de proceso combinado y sus múltiples ranuras para herramientas se adaptan a diversos trabajos de vidrio. Esto incluye trabajos de fábrica con pedidos mixtos.
¿Qué debería incluir un ensayo de muestra?
Utilice el material de vidrio real que el comprador usa a diario. También debe usar los detalles exactos de sus planos, los esquemas de las herramientas y los puntos de verificación específicos.
¿Puede un proveedor confirmar con antelación el resultado final de cada pieza?
Los resultados finales dependen del tipo exacto de vidrio, las herramientas, los programas y los controles diarios. Por ello, cada trabajo requiere una verificación específica.