يؤدي كسر لوح معدني إلى إهدار عملية حفر سريعة، ويتسبب في عمل إضافي، ويؤدي أيضاً إلى نقاشات حادة حول التأخير في التسليم. غالباً ما يتعامل المصنّعون مع دفعات مختلطة أو عمليات إنتاج قصيرة، لذا فإن السؤال عن سرعة دوران المغزل لا يكفي بالنسبة لهم. تكمن المشكلة الحقيقية في ضرورة الحفاظ على ثبات القوة في عملية الحفر والطحن بأكملها، وضمان استمرار الدعم والحركة بشكل موثوق، بدءاً من أول ثقب وحتى آخر ثقب.
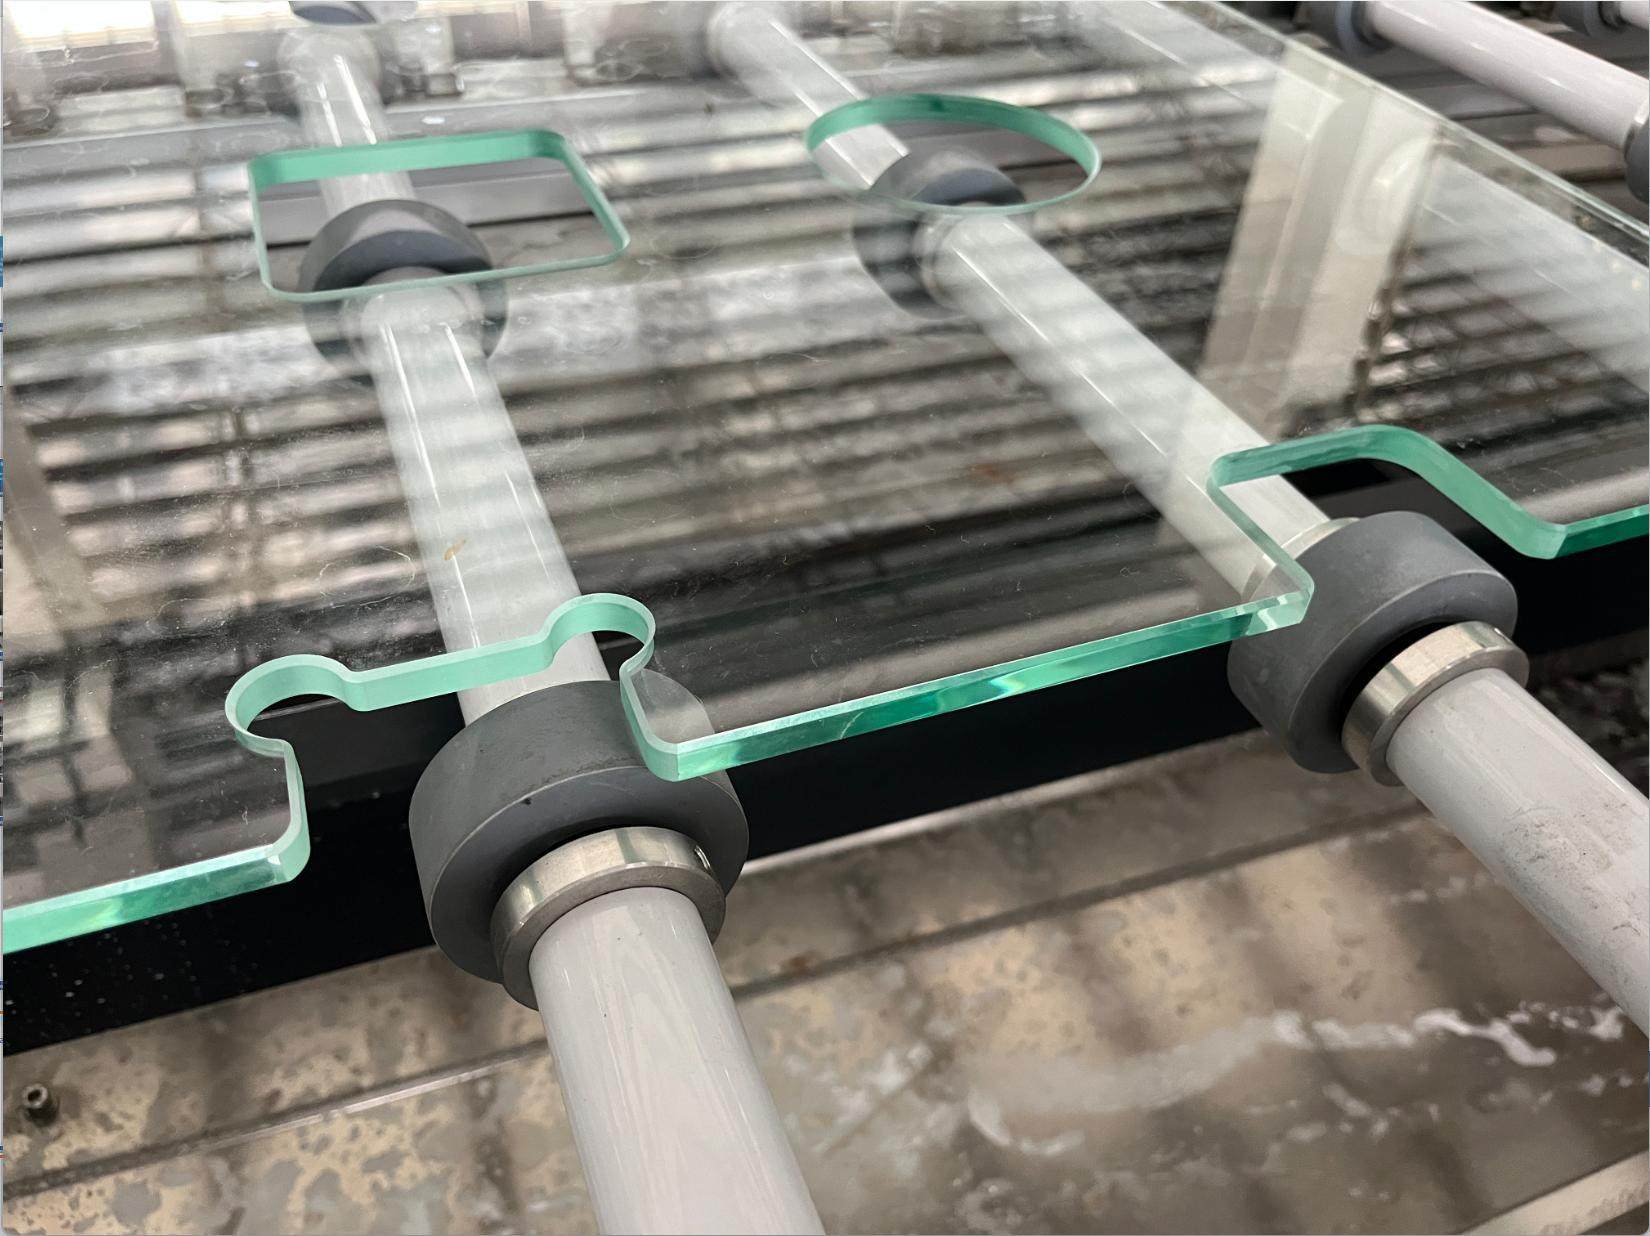
حيث يبدأ الكسر في دورة حفر سريعة
عادةً ما ينكسر الزجاج عند حدوث عدة مشاكل طفيفة في آنٍ واحد. قد تدخل قطعة صغيرة من الزجاج منحرفة قليلاً عن المركز. قد يكون الدعم أسفل الصفيحة غير متساوٍ. قد يكون التزييت غير منتظم. قد يهتز هيكل الماكينة. أي من هذه العيوب يمكن أن يزيد من الإجهاد الموضعي. لا تتسبب معدلات التغذية العالية وسرعات دوران المغزل في حدوث العطل بمفردها، ولكنها تقلل من قدرة الجهاز على التعامل مع هذه الأعطال بأمان.
الثقب ليس سوى العرض المرئي
تظهر تشققات على الحواف بشكل متكرر. ويحدث الكسر من الجانب السفلي. وقد تنتشر الشقوق للخارج من الثقب. تشير هذه العلامات عادةً إلى مشكلة أوسع في نظام التحكم، ونادرًا ما تدل على خلل في إعداد واحد فقط. يجب على العمال التحقق من عدة أمور: أولًا، التأكد من أن الزجاج مثبت في نفس الموضع تمامًا في كل مرة. ثانيًا، التأكد من أن مسار الأداة يتناسب مع الثقب والقطع المجاورة. أخيرًا، التأكد من ثبات الدعامة السفلية طوال عملية القطع.
قد يؤدي مسار الأداة إلى تضخيم مشكلة صغيرة
يتطلب إعداد عملية الحفر مراجعة دقيقة. يجب التفكير في مرحلة التفريز اللاحقة. أحيانًا، يحتاج ثقب أو شق أو شكل داخلي إلى تشطيب إضافي. يجب أن يكون الانتقال بين الحفر والتفريز سلسًا. يجب ألا يُضيف توقفًا غير ضروري، ولا يُزيح القطعة، ولا يُكرر نقطة البداية. هذا هو السبب الرئيسي لـ مثقاب زجاجي دقيق يعتمد الأمر على خطة الحركة بأكملها. فهو يعتمد على أكثر من مجرد رأس الحفر.
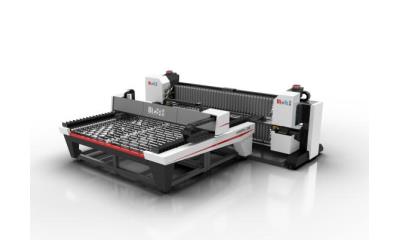
نقاط تحكم A98 التي تدعم المعالجة المستقرة
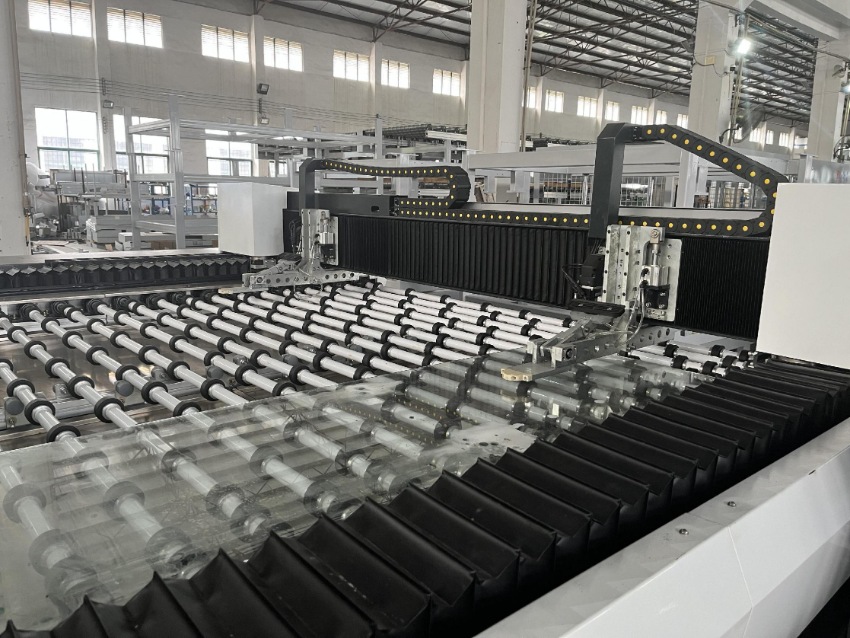
تُشكّل آلة A98 منصةً متينةً لعمليات الحفر والطحن والتلميع، وتتميز بثمانية محاور دوران في كل جانب. يُناسب هذا التصميم المهام المرنة ذات الطلبات الصغيرة بكفاءة عالية. يتم لحام عارضة فولاذية سميكة وتليينها، كما يتم طحنها وصقلها بالرمل. يُعالج المعدن لإزالة الصدأ، ثم يُطلى. يضمن هذا التصميم الدقيق متانة طويلة الأمد، إذ يُعدّ هذا البناء المتين أساسيًا، حيث يوفر هيكل الآلة الصلب قاعدةً ثابتةً للغاية لمسار أداة القطع.
تقوم الآلة أيضًا بتوزيع الزيت تلقائيًا. يقوم النظام بتوقيت وقياس كمية الزيت لتغطية الأجزاء المتحركة. خلال دورة التشغيل السريعة، يضمن التزييت المستمر حركة سلسة للتروس والقضبان، مما يُغني عن الحاجة إلى التزييت اليدوي المتقطع. قد يقارن المشتري بـ حفر الزجاج والطحن آلةبالنسبة لهم، يمثل هذا الربط السلس بين عمليات الحفر والطحن ميزة جودة حقيقية، وهو أكثر بكثير من مجرد ادعاء تسويقي.
الفحوصات المهمة قبل زيادة السرعة
لا ترفع السرعة إلا عندما تكون العملية الحالية مستقرة تمامًا. تساعد الفحوصات التالية فريقك على التركيز، إذ تبحث عن الأسباب الجذرية التي يمكن ملاحظتها وإصلاحها، مما يمنع تحول هذه الأسباب إلى أعطال متكررة.
تحقق من موضع الحافة. تأكد من أن دعامة الزجاج ثابتة. افعل ذلك قبل قطع الفتحة الأولى المخطط لها.
انظر إلى الرسم. تحقق من مواقع الثقوب. تأكد من أن عمليات التشكيل تستخدم نقطة البداية الصحيحة.
انظر بدقة إلى شكل الأداة. تأكد من أن الخطوة من الحفر إلى الطحن متطابقة تمامًا مع المهمة الفعلية.
افحص نظام التزييت. امسح أي تنبيهات تحذيرية. افعل ذلك قبل بدء تشغيل أسرع.
ألقِ نظرة على الأجزاء المكتملة الأولى. ابحث عن أي رقائق. تحقق من وجود أي كسر في الجزء السفلي. ابحث عن أي تغيير في الموضع.
|
سؤال العملية المحتملة |
رد مفيد |
|
|
هل حالة الدعم أو الأداة متسقة؟ |
تحقق من الدعم، وتآكل الأدوات، والتسلسل المبرمج. |
|
|
هل تتكرر عملية تحديد الموضع من ورقة إلى أخرى؟ |
تحقق من محاذاة الحواف وبيانات العمل. |
|
|
هل الحركة سلسة تحت الحمل؟ |
تحقق من مؤشرات التشحيم والحالة الهيكلية. |
|
أين يندرج التحكم الدقيق في سير العمل قصير المدى
تُعدّ خطوات الإعداد بالغة الأهمية في عمليات الإنتاج بكميات صغيرة والطلبات المتنوعة. ويتعين على العمال تبادل الرسومات وتخطيطات الثقوب بشكل متكرر. يُسهّل جهاز الكمبيوتر الصناعي A98 هذه العملية، إذ يسمح بالرسم مباشرةً على الشاشة، ويقرأ الرموز الشريطية بسرعة، كما يُحمّل ملفات CAD وDXF وملفات الثقوب القياسية مباشرةً. ويُسهم إبقاء مهام البيانات بجوار الجهاز بشكل كبير في تقليل احتمالية تحوّل خطأ بسيط في الكتابة إلى تلف قطعة الزجاج.
ل حفر الزجاج عالي السرعةتتحقق أفضل المكاسب من خلال رؤية موحدة. يجب التعامل مع الكود، والدعم، وتآكل المثقاب، والتزييت، وحركة الآلة كنظام واحد متكامل. لا جدوى من التشغيل الأسرع إلا إذا كانت أول وآخر عملية إنتاج تتمتع بنفس الجودة العالية.
يُوفّر اتباع خطة فحص دقيقة الكثير من الوقت عند ظهور أي عيب. ابدأ بالقطعة النهائية. قارن موضع الكسر بالرسم الأصلي. انظر إلى موضع دخول المثقاب. افحص جانب الخروج. تفحّص وسادات الدعم. انظر إلى حافة الأداة. تُحوّل هذه الخطة الواضحة الشكوى المبهمة بشأن السرعة إلى قائمة مختصرة من الأسئلة الحقيقية. يستطيع الفريق اختبار هذه العناصر بدقة ودون تخمين.
أحيانًا تتغير النتيجة بعد تغيير الرسم أو تعديل الإعدادات. لذا، يجب حماية الدفعة التالية. دوّن بدقة ما تغير وسببه. احتفظ بسجل مختصر للقطعة الأولى الجيدة. لاحظ تحديث الكود. سجّل الجودة النهائية. يوفر هذا السجل نقطة انطلاق قوية للعامل التالي، كما يُسهّل اكتشاف أي عيب متكرر. عندها يمكنك فصل هذا العيب عن التغيرات الطبيعية في الزجاج أو شكله.
هذه العادة تجعل التقدم ملموساً. كل حلٍّ مُجرَّب يُمكن إضافته إلى قائمة التحقق التالية. وبهذه الطريقة، تنمو الجودة باستمرار من خلال العمل اليومي الموثوق. ولا يعتمد ذلك على التسرع في إصلاح الأمور في اللحظة الأخيرة.
نصيحة عملية للحد من التلف
تُحقق أفضل النتائج في منع تكسر الزجاج عندما تتكامل جميع العوامل. يجب أن يدعم مسار الحفر، ومفتاح الطحن، وموضع الزجاج، وحالة الماكينة بعضها بعضًا. غالبًا ما يُشغّل مستخدمو A98 العديد من المهام المختلفة، لذا ينبغي عليهم وضع قاعدة صارمة لفحص القطعة الأولى. ولا ينبغي زيادة السرعة إلا عندما تكون النتيجة ثابتة تمامًا. تحافظ هذه الطريقة الذكية على إنتاجية عالية، وتمنع اعتبار الزجاج المتكسر مجرد تكلفة طبيعية لإنجاز أعمال CNC السريعة.
إذا كنت بحاجة إلى مساعدة في مطابقة خطة الحفر والطحن مع مهامك اليومية المحددة، يرجى الاتصال بشركة BLM للآلات الأوتوماتيكية.
أسئلة متكررة
لماذا يتشقق الزجاج بالقرب من ثقب محفور؟
غالباً ما تنشأ الشقوق من الإجهاد الموضعي، والذي ينتج بدوره عن ضعف الدعم أو تغير الوضعيات. كما أن التآكل الشديد للأدوات أو سوء تخطيط عمليات الحفر والطحن قد يتسببان في حدوثها. لذا، يجب فحص الإعداد بالكامل، وليس مجرد تغيير سرعة التشغيل.
هل يؤدي الحفر الأسرع دائماً إلى زيادة الكسر؟
لا. يمكن أن يكون معدل الحفر الأسرع آمناً تماماً. يجب أن يكون الزجاج في نفس الموضع تماماً. يجب أن يكون الكود صحيحاً. يجب أن تبقى حركة الآلة سلسة. يجب عليك دائماً إثبات السرعة على قطع نهائية فعلية.
لماذا تُعدّ عملية الطحن مهمة بعد عملية الحفر؟
تُستخدم عملية الطحن لتشطيب الأشكال الداخلية والحواف القريبة من منطقة الثقب. ويمنع المفتاح السلس أي تغيير غير ضروري في الحركة. فالحركات الزائدة قد تُحدث تغييرات ضارة في القطعة النهائية.
ما الذي يجب فحصه في القطعة الأولى؟
انظر إلى موضع الثقب بدقة. تحقق من وجود أي شقوق على الحواف. افحص فتحة الخروج السفلية. ابحث عن أي علامات اهتزاز. القطعة الأولى هي الوقت الأمثل للتأكد من أن نقطة البداية والدعامات السفلية سليمة تمامًا.
هل الطريق A98 مناسب لإنتاج الوظائف المتنوعة؟
صُممت آلة A98 للعمليات المرنة ذات الدفعات الصغيرة. تعمل بكفاءة عالية كوحدة مستقلة، كما يمكن ربطها بأجهزة أخرى وأنظمة برمجيات المصانع عند الحاجة.