एक टूटा हुआ शीशा ड्रिलिंग के त्वरित कार्य को बर्बाद कर देता है। इससे अतिरिक्त काम बढ़ जाता है। साथ ही, इससे डिलीवरी में देरी को लेकर भी विवाद खड़ा हो जाता है। प्रोसेसर अक्सर मिश्रित बैच या छोटे बैचों को संभालते हैं। उनके लिए, स्पिंडल की गति जानना ही काफी नहीं होता। असली मुद्दा कुछ और है। पूरी ड्रिलिंग और मिलिंग प्रक्रिया में बल स्थिर रहना चाहिए। सपोर्ट और मूवमेंट विश्वसनीय होने चाहिए। यह नियम पहले छेद से लेकर आखिरी छेद तक हर चरण पर लागू होता है।
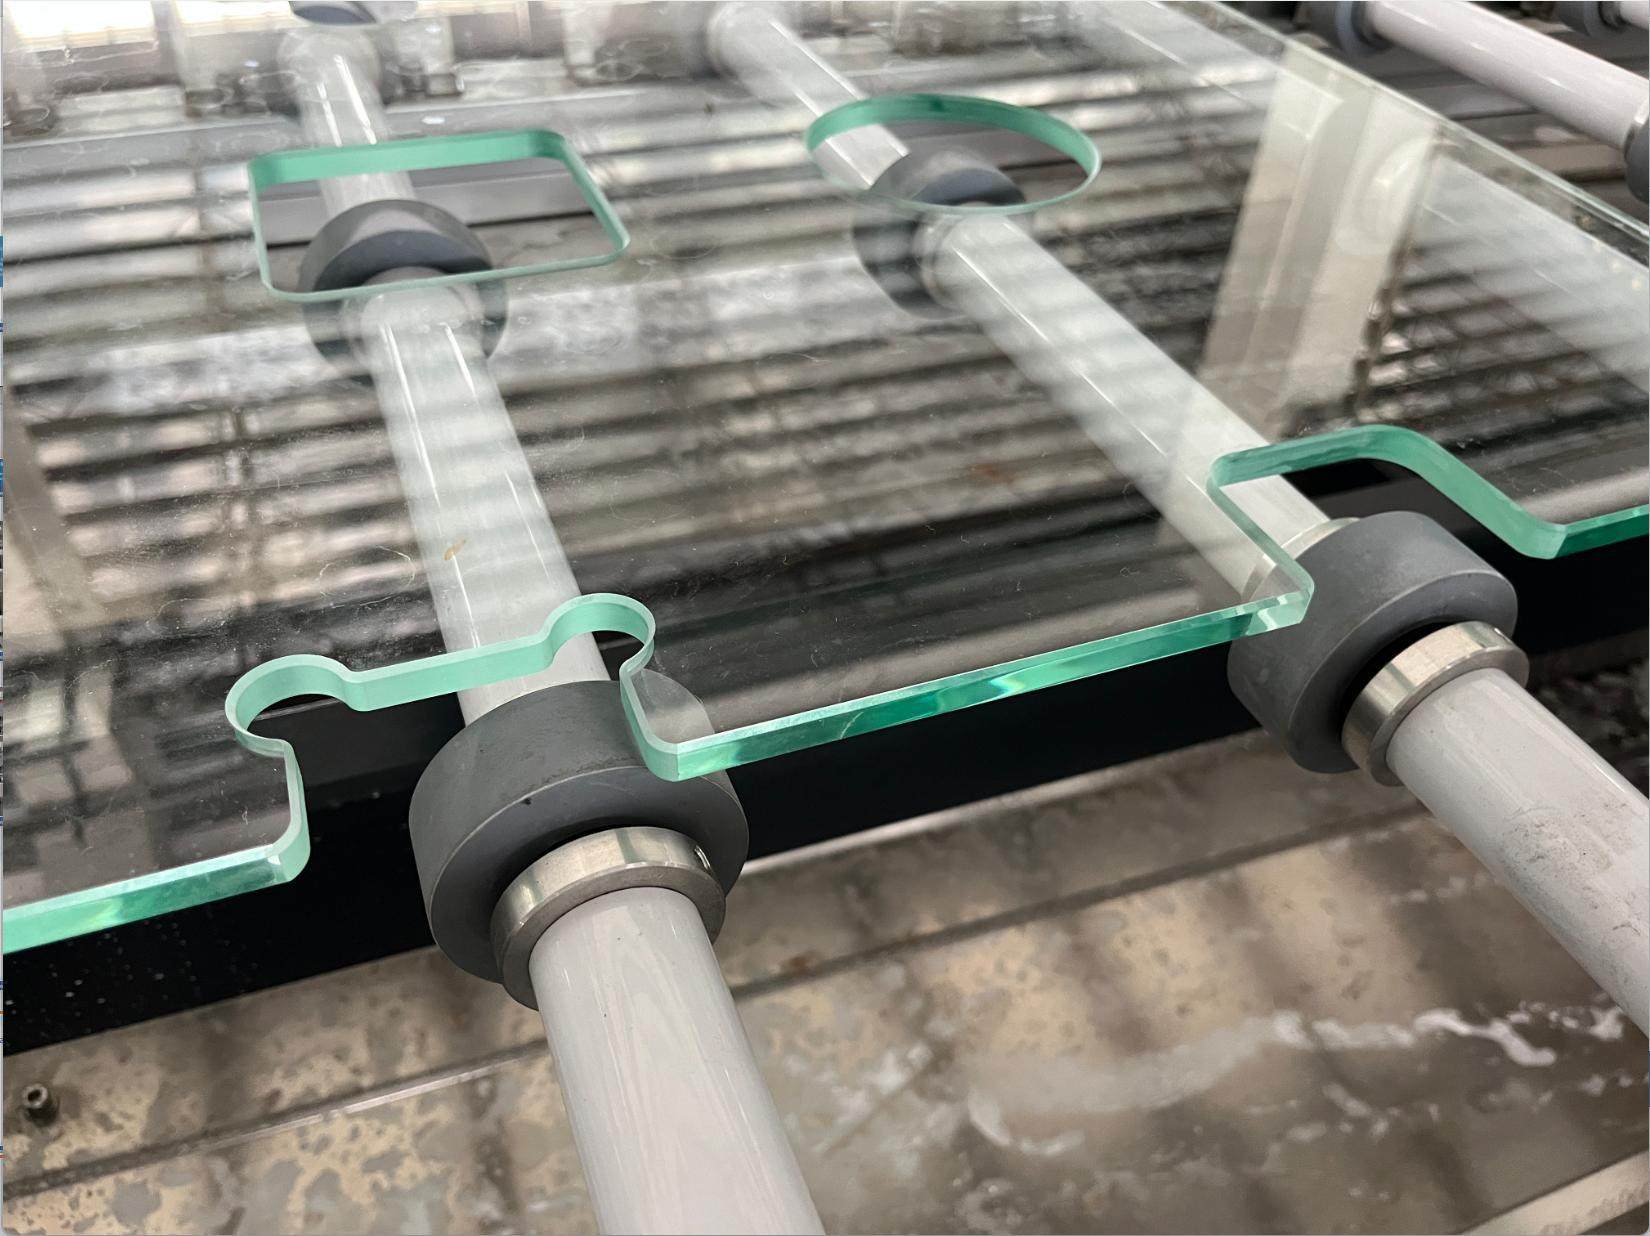
जहां तीव्र ड्रिलिंग चक्र में टूटना शुरू होता है
कांच आमतौर पर तब टूटता है जब एक साथ कई छोटी-मोटी समस्याएं हो जाती हैं। हो सकता है कि बिट थोड़ा सा केंद्र से हटकर अंदर चला जाए। शीट के नीचे का सपोर्ट असमान हो सकता है। लुब्रिकेशन अनियमित हो सकता है। मशीन का फ्रेम हिल सकता है। इनमें से कोई भी खराबी स्थानीय तनाव को बढ़ा सकती है। उच्च फीड दर और स्पिंडल गति अकेले खराबी का कारण नहीं बनती हैं। हालांकि, वे सेटअप को इन खराबी को सुरक्षित रूप से संभालने के लिए कम गुंजाइश छोड़ती हैं।
यह छेद केवल एक दृश्य लक्षण है।
किनारों पर अक्सर चिप्स दिखाई देते हैं। नीचे की तरफ दरारें पड़ जाती हैं। दरारें छेद से बाहर की ओर फैल सकती हैं। ये संकेत आमतौर पर किसी बड़ी नियंत्रण समस्या की ओर इशारा करते हैं। ये शायद ही कभी किसी एक गलत सेटिंग की ओर संकेत करते हैं। श्रमिकों को कुछ बातों की जाँच करनी चाहिए। सबसे पहले, उन्हें यह देखना होगा कि कांच हर बार बिल्कुल सही जगह पर बैठता है या नहीं। दूसरा, टूल का पथ छेद और आस-पास के कटों के अनुरूप होना चाहिए। अंत में, कटाई के दौरान नीचे का सपोर्ट मजबूती से टिका रहना चाहिए।
टूल पाथ एक छोटी सी समस्या को भी बढ़ा सकता है।
ड्रिलिंग सेटअप की सावधानीपूर्वक समीक्षा आवश्यक है। आपको इसके बाद आने वाले मिलिंग चरण के बारे में सोचना चाहिए। कभी-कभी किसी छेद, खांचे या आंतरिक आकृति को अतिरिक्त फिनिशिंग की आवश्यकता होती है। ड्रिलिंग और मिलिंग के बीच का बदलाव सुचारू होना चाहिए। इसमें अनावश्यक रुकावट नहीं आनी चाहिए। इससे पार्ट अपनी जगह से नहीं हिलना चाहिए। इससे शुरुआती बिंदु दोहराया नहीं जाना चाहिए। यही मुख्य कारण है कि सटीक ग्लास ड्रिलिंग यह पूरी गतिविधि योजना पर निर्भर करता है। यह केवल ड्रिल हेड पर ही निर्भर नहीं करता।
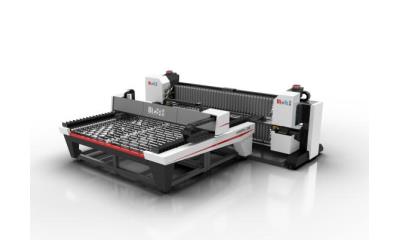
A98 नियंत्रण बिंदु जो स्थिर प्रसंस्करण का समर्थन करते हैं
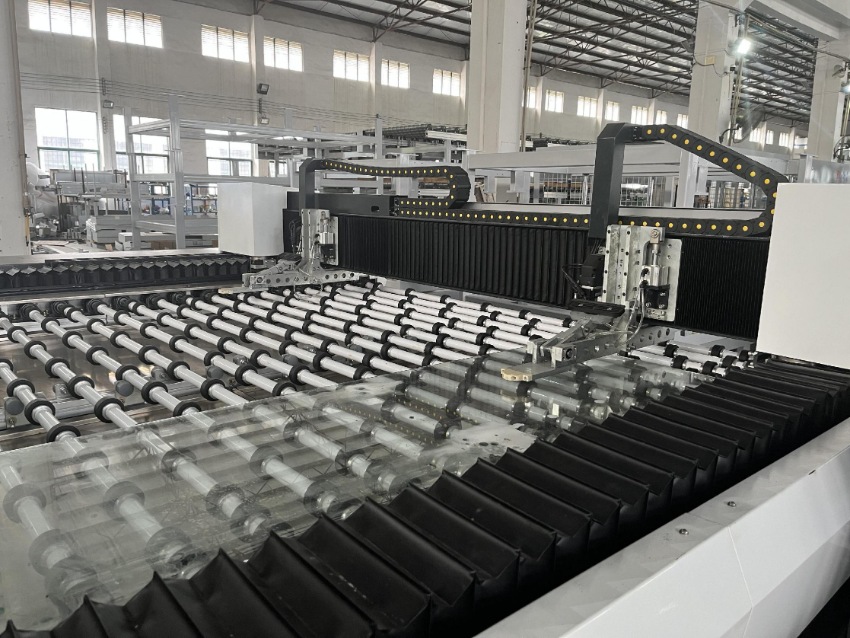
A98 ड्रिलिंग, मिलिंग और पॉलिशिंग के लिए एक मजबूत प्लेटफॉर्म का काम करता है। इसमें आठ-प्लस-आठ स्पिंडल लगे हैं। यह डिज़ाइन छोटे ऑर्डर के लचीले कामों को बखूबी संभालता है। इसकी भारी स्टील-प्लेट बीम को वेल्ड और एनील किया गया है। साथ ही, इसे गैन्ट्री मिलिंग और सैंडब्लास्टिंग से भी गुजारा गया है। जंग हटाने के लिए धातु का उपचार किया जाता है। फिर, इस पर पेंट किया जाता है। इस सावधानीपूर्वक निर्माण से लंबे समय तक मजबूती सुनिश्चित होती है। यह ठोस निर्माण अत्यंत महत्वपूर्ण है। एक मजबूत मशीन बॉडी नियोजित टूल पाथ को एक स्थिर आधार प्रदान करती है।
यह मशीन स्वचालित रूप से तेल भी पहुंचाती है। सिस्टम गतिशील पुर्जों पर तेल की मात्रा को मापता और निर्धारित करता है। तीव्र चक्र के दौरान, लगातार तेल की आपूर्ति से गियर और रेल सुचारू रूप से चलते रहते हैं। इससे अनियमित मैन्युअल तेल डालने की आवश्यकता समाप्त हो जाती है। एक खरीदार इसकी तुलना एक अन्य मशीन से कर सकता है। ग्लास ड्रिलिंग और मिलिंग मशीनउनके लिए, ड्रिलिंग और मिलिंग के बीच यह सुगम समन्वय एक वास्तविक गुणवत्ता लाभ है। यह महज एक बिक्री का दावा नहीं है, बल्कि इससे कहीं अधिक है।
गति बढ़ाने से पहले आवश्यक जाँचें
आपको गति तभी बढ़ानी चाहिए जब वर्तमान प्रक्रिया पूरी तरह से स्थिर हो जाए। नीचे दिए गए परीक्षण आपकी टीम को केंद्रित रखते हैं। ये उन मूल कारणों की तलाश करते हैं जिन्हें लोग आसानी से देख और ठीक कर सकते हैं। इससे ये कारण बार-बार होने वाली गड़बड़ी की आदत नहीं बनते।
किनारों की स्थिति की जाँच करें। सुनिश्चित करें कि कांच का आधार मज़बूती से टिका हुआ है। पहला छेद काटने से पहले यह काम कर लें।
चित्र को ध्यान से देखें। छेदों की जगहें जांचें। सुनिश्चित करें कि मिलिंग फीचर्स सही शुरुआती बिंदु का उपयोग कर रहे हैं।
औजार के आकार को ध्यान से देखें। ड्रिलिंग से मिलिंग तक के चरण को वास्तविक कार्य के साथ पूरी तरह से मेल खाएं।
ऑइलिंग सिस्टम की जांच करें। सभी चेतावनी अलर्ट हटा दें। तेज़ गति से दौड़ शुरू करने से पहले ऐसा करें।
तैयार किए गए पहले हिस्सों को ध्यान से देखें। उनमें कोई खरोंच या टूटन तो नहीं है, यह जांचें। नीचे की ओर कोई दरार तो नहीं है, यह भी देखें। स्थिति में कोई बदलाव तो नहीं है, यह भी देखें।
|
संभावित प्रक्रिया प्रश्न |
उपयोगी प्रतिक्रिया |
|
|
क्या सपोर्ट या टूल की स्थिति सुसंगत है? |
सपोर्ट, टूल की घिसावट और प्रोग्राम किए गए क्रम की जांच करें। |
|
|
क्या शीट दर शीट स्थिति दोहराई जाती है? |
किनारों की संरेखण और कार्य की प्रारंभिक स्थिति की पुष्टि करें। |
|
|
क्या भार पड़ने पर गति सुचारू होती है? |
चिकनाई और संरचनात्मक स्थिति के संकेतकों की जांच करें। |
|
जहां अल्पकालिक कार्यप्रवाह में सटीक नियंत्रण की आवश्यकता होती है
छोटे बैच और मिश्रित ऑर्डर के लिए सेटअप चरण बेहद महत्वपूर्ण होते हैं। श्रमिकों को ड्राइंग और होल लेआउट को बार-बार बदलना पड़ता है। A98 औद्योगिक कंप्यूटर इसमें मददगार साबित होता है। यह स्क्रीन पर ही ड्राइंग बनाने की सुविधा देता है। यह बारकोड को तेजी से पढ़ता है। साथ ही, यह CAD, DXF और मानक होल फाइलों को सीधे लोड करता है। मशीन के ठीक बगल में डेटा संबंधी कार्यों को रखने से काफी लाभ होता है। इससे टाइपिंग की एक छोटी सी गलती के कारण कांच के खराब होने की संभावना कम हो जाती है।
के लिए उच्च गति ग्लास ड्रिलिंगसर्वोत्तम परिणाम एकीकृत दृष्टिकोण से ही प्राप्त होते हैं। आपको कोड, सपोर्ट, बिट वियर, ऑइलिंग और मशीन मूवमेंट को एक ही सिस्टम के रूप में देखना चाहिए। तेज़ उत्पादन तभी संभव है जब पहला और आखिरी आइटम बिल्कुल एक ही उच्च गुणवत्ता का हो।
किसी खराबी का पता चलने पर, एक सख्त जाँच योजना से काफी समय बचता है। तैयार उत्पाद से शुरुआत करें। जहाँ से खराबी आई है, उसकी तुलना मूल चित्र से करें। देखें कि बिट कहाँ से अंदर गया था। निकास बिंदु की जाँच करें। सपोर्ट पैड का निरीक्षण करें। टूल के किनारे को देखें। यह स्पष्ट योजना गति संबंधी अस्पष्ट शिकायत को दूर कर देती है। इससे कुछ ज़रूरी सवाल सामने आते हैं। टीम बिना अंदाज़ा लगाए इन सभी चीज़ों की जाँच कर सकती है।
कभी-कभी ड्राइंग में बदलाव या सेटिंग बदलने के बाद परिणाम बदल जाता है। आपको अगले बैच को सुरक्षित रखना होगा। जो भी बदलाव हुआ है और उसका कारण, उसे ठीक से लिख लें। पहले अच्छे पीस का संक्षिप्त रिकॉर्ड रखें। कोड अपडेट नोट करें। अंतिम गुणवत्ता रिकॉर्ड करें। यह रिकॉर्ड अगले कर्मचारी को एक ठोस शुरुआती बिंदु प्रदान करता है। इससे बार-बार होने वाली त्रुटि को पहचानना भी बहुत आसान हो जाता है। फिर आप उस त्रुटि को कांच या आकार में होने वाले सामान्य बदलावों से अलग कर सकते हैं।
यह आदत प्रगति को वास्तविक बनाती है। हर सिद्ध समाधान को अगली सेटअप चेकलिस्ट में जोड़ा जा सकता है। इस तरह, विश्वसनीय दैनिक कार्य के माध्यम से निरंतर गुणवत्ता में वृद्धि होती है। यह अंतिम समय में चीजों को ठीक करने की जल्दबाजी पर निर्भर नहीं करता है।
टूट-फूट को कम करने के लिए एक व्यावहारिक उपाय
टूट-फूट को रोकने का सबसे अच्छा तरीका तब होता है जब सब कुछ सही ढंग से व्यवस्थित हो। ड्रिल पथ, मिलिंग स्विच, ग्लास की स्थिति और मशीन की स्थिति एक दूसरे का समर्थन करनी चाहिए। A98 उपयोगकर्ता अक्सर कई अलग-अलग काम करते हैं। उन्हें पहले टुकड़े की जांच करने का एक सख्त नियम बनाना चाहिए। उन्हें गति तभी बढ़ानी चाहिए जब परिणाम पूरी तरह से स्थिर हो। यह स्मार्ट तरीका उत्पादन को उच्च बनाए रखता है। यह लोगों को टूटे हुए कांच को तेज़ CNC काम की एक सामान्य लागत के रूप में देखने से रोकता है।
यदि आपको अपने दैनिक कार्यों के अनुरूप ड्रिलिंग और मिलिंग योजना तैयार करने में सहायता की आवश्यकता है, कृपया बीएलएम ऑटोमैटिक मशीन से संपर्क करें।
सामान्य प्रश्न
ड्रिल किए गए छेद के पास कांच में दरार क्यों पड़ जाती है?
दरारें अक्सर स्थानीय तनाव के कारण उत्पन्न होती हैं। यह तनाव कमजोर सहारे या स्थिति में बदलाव के कारण होता है। औजारों का खराब घिसाव या ड्रिलिंग और मिलिंग की गलत योजना भी इसका कारण बन सकती है। आपको पूरी प्रक्रिया की जांच करनी चाहिए। केवल चलने की गति को न बदलें।
क्या तेज ड्रिलिंग से टूटने की संभावना हमेशा बढ़ जाती है?
नहीं। ड्रिलिंग की तेज़ गति पूरी तरह से सुरक्षित हो सकती है। कांच को बिल्कुल एक ही जगह पर रखना होगा। कोड सही होना चाहिए। मशीन की गति सुचारू होनी चाहिए। आपको हमेशा तैयार उत्पादों पर गति को प्रमाणित करना होगा।
ड्रिलिंग के बाद मिलिंग क्यों महत्वपूर्ण है?
मिलिंग प्रक्रिया से ड्रिल किए गए क्षेत्र के पास आंतरिक आकृतियों और किनारों को अंतिम रूप दिया जाता है। सुचारू रूप से चलने से अनावश्यक बदलाव नहीं होते। अतिरिक्त हलचल से अंतिम वस्तु में हानिकारक परिवर्तन हो सकते हैं।
पहले नमूने में क्या-क्या जांचना चाहिए?
छेद की सटीक जगह देखें। किनारों पर किसी भी तरह की टूट-फूट की जांच करें। नीचे के निकास का निरीक्षण करें। किसी भी तरह के खरोंच के निशान देखें। पहले टुकड़े को लगाते समय यह सुनिश्चित करना सबसे सही समय है कि शुरुआती बिंदु और नीचे के सपोर्ट पूरी तरह से सही हों।
क्या A98 मिश्रित कार्य उत्पादन के लिए उपयुक्त है?
A98 को फुर्तीले और छोटे बैच के काम के लिए बनाया गया है। यह एक स्टैंडअलोन यूनिट के रूप में बहुत अच्छा प्रदर्शन करता है। आवश्यकता पड़ने पर इसे अन्य उपकरणों और फ़ैक्टरी सॉफ़्टवेयर सिस्टम से भी जोड़ा जा सकता है।