Un panel roto convierte una perforación rápida en un desperdicio. Genera trabajo adicional y provoca discusiones sobre retrasos en la entrega. Los procesadores suelen trabajar con lotes mixtos o series cortas. Para ellos, preguntar la velocidad de giro del husillo no es suficiente. El verdadero problema es otro. Todo el proceso de perforación y fresado debe mantener una fuerza constante. El soporte y el movimiento deben ser fiables, desde el primer orificio hasta el último.
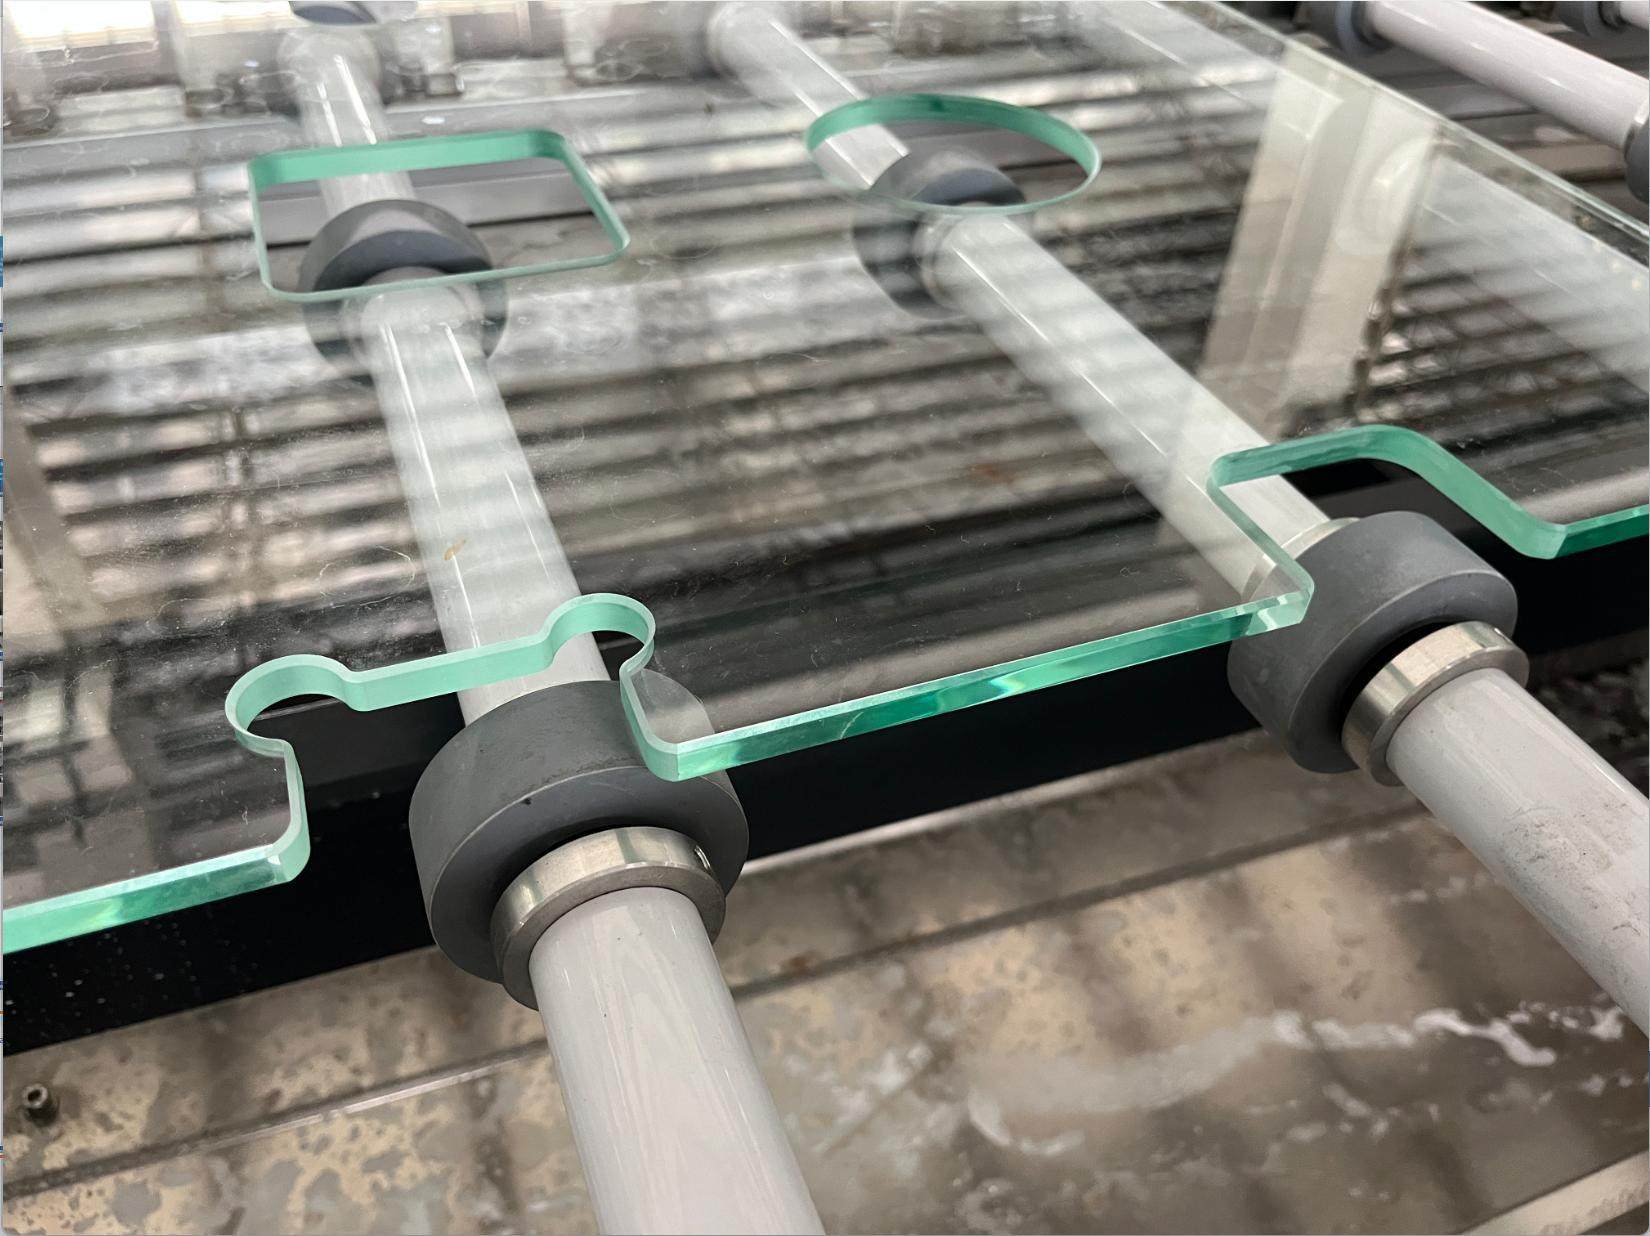
Donde comienza la rotura en un ciclo de perforación rápido
El vidrio suele romperse cuando se presentan varios problemas menores a la vez. Una broca podría entrar ligeramente descentrada. El soporte bajo la lámina podría ser irregular. La lubricación podría ser deficiente. La estructura de la máquina podría vibrar. Cualquiera de estas fallas puede aumentar la tensión local. Las altas velocidades de avance y de husillo no causan la falla por sí solas. Sin embargo, reducen el margen de maniobra del sistema para manejar dichas fallas de forma segura.
El agujero es solo el síntoma visible.
A menudo aparecen astillas en los bordes. Se producen roturas en la parte inferior. Las grietas pueden extenderse desde un orificio. Estos signos suelen indicar un problema de control más general. Rara vez indican un único ajuste incorrecto. Los operarios deben comprobar algunos aspectos. Primero, deben asegurarse de que el vidrio se asiente siempre en la misma posición. Segundo, la trayectoria de la herramienta debe ajustarse al orificio y a los cortes cercanos. Por último, el soporte inferior debe mantenerse firme durante todo el corte.
La trayectoria de la herramienta puede magnificar un problema pequeño.
Una configuración de perforación requiere una revisión cuidadosa. Debe pensar en la etapa de fresado que sigue. A veces, un agujero, una muesca o una forma interna necesita un acabado adicional. El cambio entre perforación y fresado debe ser suave. No debe agregar una parada innecesaria. No debe desplazar la pieza. No debe repetir un punto de partida. Esta es la razón principal por la que perforación de vidrio de precisión Depende de todo el plan de movimiento. Depende de algo más que solo el cabezal de perforación.
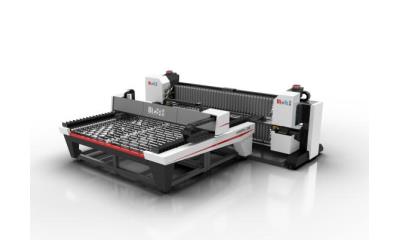
Puntos de control A98 que permiten un procesamiento estable
La A98 constituye una plataforma robusta para taladrar, fresar y pulir. Cuenta con ocho más ocho husillos. Este diseño permite realizar trabajos flexibles y de pequeño volumen con eficacia. Su viga de chapa de acero de gran espesor está soldada y recocida. Además, se fresa con pórtico y se somete a chorro de arena. El metal recibe un tratamiento para eliminar el óxido y, posteriormente, se pinta. Esta cuidadosa construcción garantiza una resistencia a largo plazo. Dicha sólida construcción es fundamental. Un cuerpo de máquina robusto proporciona una base física muy estable para la trayectoria de la herramienta planificada.
La máquina también suministra aceite automáticamente. El sistema sincroniza y mide el fluido para recubrir las piezas móviles. Durante un ciclo rápido, la lubricación constante mantiene los engranajes y rieles moviéndose suavemente. Elimina la necesidad de una lubricación manual irregular. Un comprador podría comparar una Máquina de perforación y fresadora de vidrioPara ellos, esta perfecta conexión entre el taladrado y el fresado supone una verdadera ventaja en términos de calidad. Es mucho más que un simple eslogan publicitario.
Controles importantes antes de aumentar la velocidad
Solo debes aumentar la velocidad cuando el proceso actual sea completamente estable. Las comprobaciones que se describen a continuación mantienen a tu equipo concentrado. Buscan las causas raíz que las personas pueden identificar y solucionar. Esto evita que dichas causas se conviertan en un hábito recurrente.
Comprueba la posición de los bordes. Asegúrate de que el soporte de vidrio esté firme. Haz esto antes de cortar el primer orificio previsto.
Observa el dibujo. Comprueba la ubicación de los orificios. Asegúrate de que las operaciones de fresado utilicen el punto de partida correcto.
Observa detenidamente la forma de la herramienta. Asegúrate de que el paso de perforación a fresado coincida perfectamente con el trabajo real.
Compruebe el sistema de lubricación. Borre cualquier alerta de advertencia. Haga esto antes de comenzar una carrera a mayor velocidad.
Examine las primeras piezas terminadas. Busque astillas. Compruebe si hay roturas en la parte inferior. Busque cualquier desplazamiento de posición.
|
Pregunta sobre el proceso probable |
Respuesta útil |
|
|
¿El soporte o el estado de la herramienta son consistentes? |
Verifique el soporte, el desgaste de la herramienta y la secuencia programada. |
|
|
¿El posicionamiento se repite de una hoja a otra? |
Verifique la alineación de los bordes y el punto de referencia del trabajo. |
|
|
¿El movimiento es suave bajo carga? |
Compruebe la lubricación y los indicadores de estado estructural. |
|
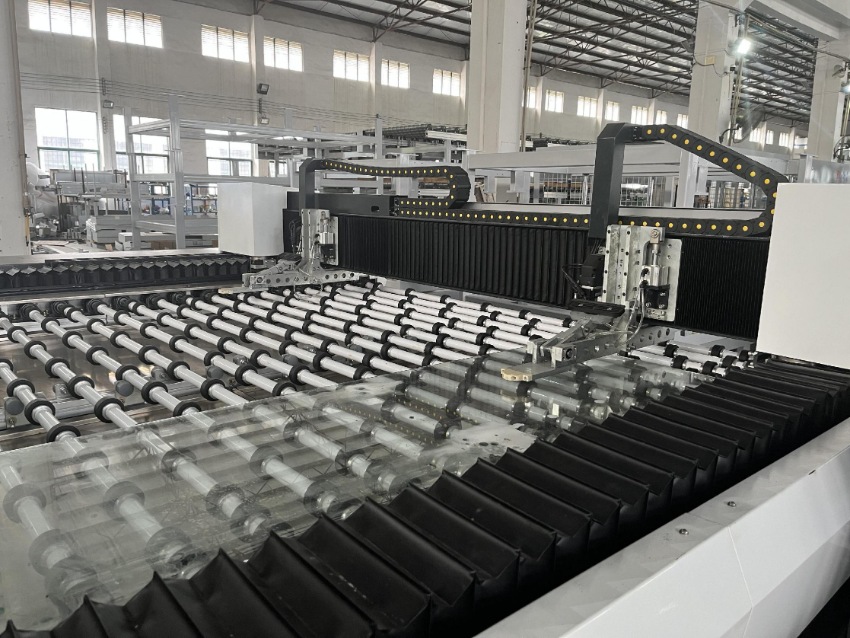
Dónde encaja el control de precisión en un flujo de trabajo de corta duración
Los lotes pequeños y los pedidos mixtos hacen que los pasos de configuración sean vitales. Los operarios deben intercambiar planos y diseños de orificios con frecuencia. El ordenador industrial A98 facilita esta tarea. Permite dibujar directamente en la pantalla, lee códigos de barras rápidamente y carga directamente archivos CAD, DXF y de orificios estándar. Mantener las tareas de datos junto a la máquina es de gran ayuda, ya que reduce la probabilidad de que un simple error tipográfico arruine una pieza de vidrio.
Para perforación de vidrio de alta velocidadLas mejores ventajas se obtienen con una visión integral. Es fundamental considerar el código, el soporte, el desgaste de las brocas, la lubricación y el movimiento de la máquina como un único sistema. Una mayor velocidad de ejecución solo tiene sentido si tanto el primer como el último componente presentan la misma alta calidad.
Un plan de verificación riguroso ahorra mucho tiempo cuando se detecta un defecto. Comience con la pieza terminada. Compare el punto de rotura con el dibujo original. Observe por dónde entró la broca. Revise el lado de salida. Inspeccione las almohadillas de soporte. Examine el filo de la herramienta. Este plan claro transforma una queja vaga sobre la velocidad en una lista concisa de preguntas concretas. El equipo puede probar estos elementos sin adivinar.
A veces, el resultado puede variar tras modificar un dibujo o ajustar algún parámetro. Es fundamental proteger el siguiente lote. Anote con precisión qué se modificó y el motivo. Mantenga un registro breve de la primera pieza correcta. Anote la actualización del código. Registre la calidad final. Este registro proporciona al siguiente operario un punto de partida sólido. Además, facilita la detección de fallos recurrentes, lo que permite diferenciar dichos fallos de las variaciones normales en el vidrio o la forma.
Este hábito hace que el progreso sea real. Cada solución probada se puede añadir a la siguiente lista de verificación. De esta forma, la calidad constante crece mediante un trabajo diario fiable, sin depender de las prisas de última hora para solucionar los problemas.
Un consejo práctico para reducir las roturas.
Para evitar roturas, lo mejor es que todo esté en perfecta sincronía. La trayectoria de perforación, el interruptor de fresado, la colocación del vidrio y el buen estado de la máquina deben complementarse. Los usuarios de la A98 suelen realizar muchos trabajos diferentes. Deben establecer una regla estricta: comprobar la primera pieza. Solo deben aumentar la velocidad cuando el resultado sea perfectamente estable. Este método inteligente mantiene una alta productividad y evita que se considere la rotura de vidrio como un coste normal del mecanizado CNC rápido.
Si necesita ayuda para adaptar un plan de perforación y fresado a sus tareas diarias específicas, Por favor, póngase en contacto con BLM Automatic Machine.
Preguntas frecuentes
¿Por qué se agrieta el vidrio cerca de un agujero perforado?
Las grietas suelen originarse por tensiones localizadas. Estas tensiones provienen de soportes débiles o cambios de posición. El desgaste excesivo de la herramienta o un mal plan de taladrado y fresado también pueden causarlas. Es fundamental revisar toda la configuración. No se limite a modificar la velocidad de rotación.
¿Una perforación más rápida siempre aumenta las roturas?
No. Una velocidad de perforación más rápida puede ser perfectamente segura. El vidrio debe permanecer en el mismo lugar exacto. El código debe ser correcto. El movimiento de la máquina debe ser suave. Siempre debe comprobar la velocidad en piezas terminadas reales.
¿Por qué es importante el fresado después del taladrado?
El fresado da el acabado final a las formas internas y los bordes cercanos a la zona perforada. Un cambio suave evita desplazamientos innecesarios. Los movimientos adicionales pueden provocar alteraciones perjudiciales en la pieza final.
¿Qué se debe comprobar en la primera pieza?
Observa con atención el punto exacto del orificio. Comprueba si hay astillas en los bordes. Inspecciona la salida inferior. Busca marcas de vibración. La primera pieza es el momento ideal para asegurarte de que el punto de inicio y los soportes inferiores sean correctos.
¿Es la A98 adecuada para la producción de trabajos mixtos?
La A98 está diseñada para trabajos ágiles y de producción en lotes pequeños. Funciona perfectamente como unidad independiente. Además, puede conectarse con otros equipos y sistemas de software de fábrica cuando la tarea lo requiera.