भीड़भाड़ वाले निर्माण स्थल पर एक सक्षम मशीन भी गलत निवेश साबित हो सकती है। असली सवाल सिर्फ यह नहीं है कि ऊर्ध्वाधर या क्षैतिज प्लेटफॉर्म कांच को तेजी से संसाधित करता है या नहीं; बल्कि यह है कि पैनल मार्ग, लोडिंग स्थान और आसपास के उपकरण लोगों को सुरक्षित रूप से आवागमन करने और काम को सुचारू रूप से चलाने की अनुमति देते हैं या नहीं। यह गाइड उन संयंत्रों के लिए दो लेआउट की तुलना करता है जिन्हें ड्रिलिंग और मिलिंग की आवश्यकता होती है, लेकिन मशीन को गलियारे में बाधा बनने से रोकता है।
लेआउट का निर्णय सामग्री प्रवाह से शुरू होता है।
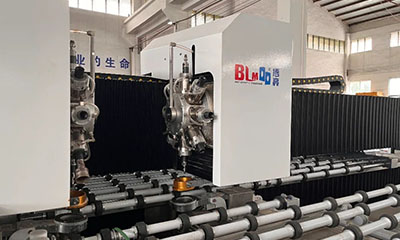
लेआउट संबंधी निर्णय में फर्श का क्षेत्रफल केवल दृश्यमान भाग होता है। एक मशीन को उपयोग योग्य इनफीड और आउटफीड ज़ोन, ऑपरेटरों के लिए सुरक्षित रूप से लोड करने हेतु स्थान, टूल-सर्विस की सुविधा और तैयार पैनलों के अगले चरण तक पहुंचने के लिए मार्ग की भी आवश्यकता होती है। ग्लास ड्रिलिंग और मिलिंग मशीन बीएलएम ऑटोमैटिक मशीन से प्राप्त उपकरण तब उपयुक्त होते हैं जब उन गतिविधियों की योजना एक निरंतर पथ के रूप में बनाई जाती है, न कि स्थापना के बाद उपकरण के चारों ओर उन्हें जोड़ा जाता है।
उपकरण के आयामों से कहीं अधिक जगह घेरता है।
एक ऊर्ध्वाधर मार्ग पैनल को एक सीधी सतह पर केंद्रित करता है, जबकि एक क्षैतिज मार्ग इसे टेबल पर सहारा देता है। यह अंतर उत्पादन लाइन की चौड़ाई की खपत, पैनल के कार्य क्षेत्र में प्रवेश करने के तरीके और ऑपरेटरों को आवश्यक स्थान में परिवर्तन लाता है। इसलिए, एक ऊर्ध्वाधर ग्लास ड्रिलिंग मशीन के लिए, महत्वपूर्ण आरेख पूर्ण पैनल पथ है, जिसमें स्थानांतरण बिंदु और दोनों ओर के लाइन उपकरण शामिल हैं।
जहां वर्टिकल प्रोसेसिंग को अपना स्थान मिलता है
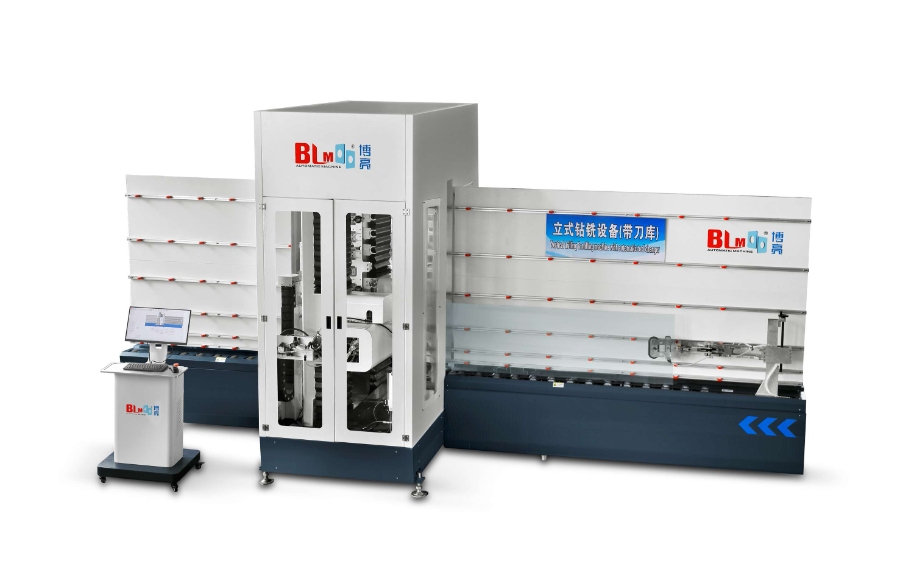
ए ग्लास वर्टिकल ड्रिलिंग और मिलिंग मशीन यह मशीन तब सबसे अधिक उपयोगी साबित होती है जब कोई संयंत्र पहले से ही बड़े पैनलों को ऊर्ध्वाधर एजिंग या धुलाई प्रक्रिया से गुजार रहा हो। A71X ड्रिलिंग, वैकल्पिक मिलिंग और पॉलिशिंग को एक ही ऊर्ध्वाधर प्रक्रिया में शामिल करता है। इसे एक स्वतंत्र मशीन के रूप में चलाया जा सकता है या ऊर्ध्वाधर एज ग्राइंडर और ऊर्ध्वाधर सफाई मशीनों से जोड़ा जा सकता है, जिससे पैनल को बार-बार असंगत दिशाओं में स्थानांतरित करने की आवश्यकता नहीं होती है।
सीधी रेखा हैंडऑफ़ को बदल देती है
A71X को बड़े आकार के कांच के लिए डिज़ाइन किया गया है और इसमें स्वचालित कन्वेइंग, सीएनसी ड्रिलिंग और इंटेलिजेंट कंट्रोल का उपयोग किया गया है। इसके उपलब्ध वेरिएंट 2500 × 1500 मिमी से लेकर 6000 × 3000 मिमी तक के कांच के अधिकतम आकार और 4–19 मिमी की मोटाई सीमा को कवर करते हैं। ये आंकड़े लेआउट ड्राइंग का विकल्प नहीं हैं, लेकिन ये योजनाकार को यह जांचने में मदद करते हैं कि इच्छित पैनल आकार और लाइन दिशा आपस में मेल खाते हैं या नहीं।
जो टीमें ग्लास के लिए सीएनसी ड्रिलिंग और मिलिंग को लेआउट के संदर्भ में समझना चाहती हैं, उनके लिए यह अंतर स्पष्ट है: यदि आसपास की लाइन पहले से ही सीधी है, तो ऊर्ध्वाधर प्रसंस्करण से पार्श्व फैलाव कम हो सकता है। हालांकि, यह अपने आप में छोटा प्रोजेक्ट नहीं होता, क्योंकि संपूर्ण इनफीड, आउटफीड, गार्डिंग और सर्विस एनवेलप अभी भी मायने रखते हैं।
जब क्षैतिज क्षमता फर्श क्षेत्र के लायक हो
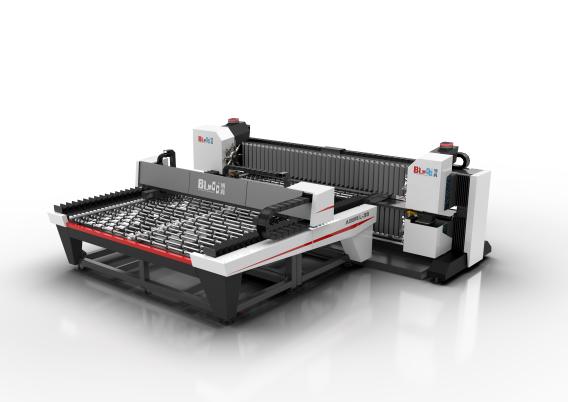
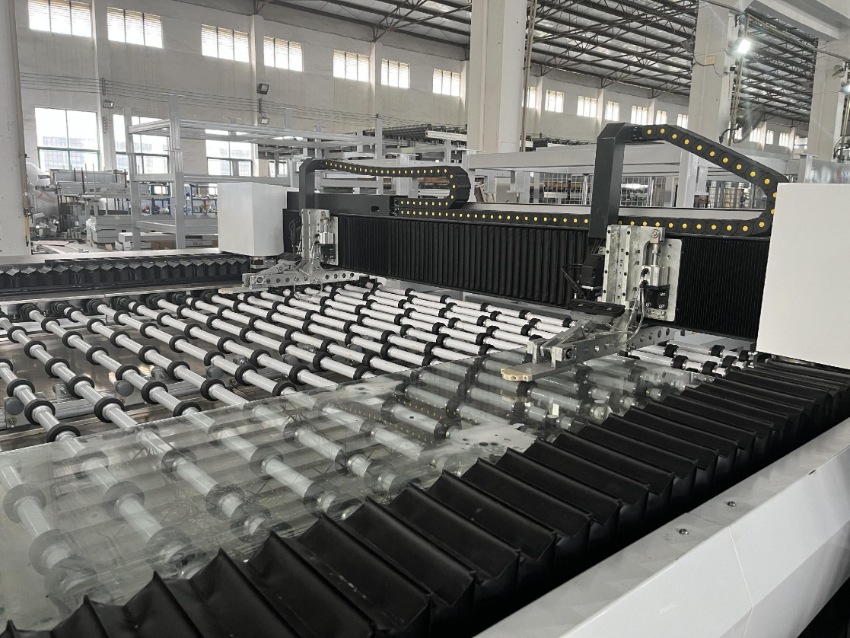
एक क्षैतिज प्लेटफॉर्म तब उपयोगी होता है जब काम के मिश्रण को एक चौड़ी समर्थित मेज और विभिन्न छेद पैटर्न के बीच तेजी से बदलाव से लाभ होता है। A98 एक ऐसा प्लेटफॉर्म है। कांच के लिए सीएनसी ड्रिलिंग और मिलिंग मशीन इसमें एक साथ 16 प्रकार के ड्रिल-बिट रखे जा सकते हैं, जिससे बार-बार उपकरण बदले बिना अलग-अलग व्यास का चयन किया जा सकता है। यह लचीलापन कई विशिष्टताओं वाले बैच और बिखरे हुए कार्यों के लिए उपयुक्त है, लेकिन इसके लिए संयंत्र को एक बड़ा टेबल क्षेत्र आरक्षित करना होगा और उसके चारों ओर संचालन के लिए स्पष्ट मार्ग प्रदान करना होगा।
प्रकाशित A98 का कुल आकार 13,700 × 5,600 × 1,800 मिमी है, जिसमें लोडिंग, अनलोडिंग, रखरखाव और सामग्री हैंडलिंग के लिए आवश्यक अतिरिक्त क्लीयरेंस शामिल नहीं है। इसकी प्रोसेसिंग रेंज 6000 × 2500 मिमी तक पहुँचती है, जबकि न्यूनतम ग्लास का आकार 1200 × 300 मिमी है। ये आयाम क्षैतिज प्रोसेसिंग को व्यावहारिक बनाते हैं जहाँ चौड़ी, खुली जगह पैनल रूट को सपोर्ट करती है; इसे एक संकीर्ण लाइन में समेटने से भीड़भाड़ केवल ट्रांसफर पॉइंट्स पर स्थानांतरित हो जाती है।
एक ऐसा फ्लोर-प्लान तुलना जो गलत बचत से बचाता है
छोटी दिखने वाली मशीन हमेशा अधिक कुशल विकल्प नहीं होती। सही लेआउट वह होता है जो प्रसंस्करण से पहले और बाद में सुचारू रूप से काम सौंपने की सुविधा देता है, कार्य क्षेत्र में कांच को स्थिर रखता है, और उत्पादन को बाधित किए बिना रखरखाव कर्मचारियों को आसानी से पहुँच प्रदान करता है।
|
लेआउट प्रश्न |
ऊर्ध्वाधर मार्ग |
क्षैतिज मार्ग |
|
पैनल आंदोलन |
पैनल एक सीधी रेखा में चलने वाली प्रक्रिया के माध्यम से सीधे आगे बढ़ते हैं। |
पैनल एक विस्तृत क्षैतिज कार्य क्षेत्र में समर्थित रहते हैं। |
|
सर्वोत्तम स्थानिक अनुकूलता |
संगत ऊर्ध्वाधर उपकरणों के साथ लंबी, संकीर्ण उत्पादन लाइनें। |
ऐसे क्षेत्र जहां एक बड़ा टेबल ज़ोन आरक्षित किया जा सकता है और उसके आसपास पहुंच की सुविधा उपलब्ध है। |
|
मुख्य योजना जाँच |
लाइन के साथ-साथ इनपुट, आउटपुट और सुरक्षित पैनल ट्रांसफर की पुष्टि करें। |
टेबल की सफाई, आवागमन के रास्ते और मिश्रित कार्यों के लिए निर्धारित स्थान की पुष्टि करें। |
तीन जाँचें तुलना को आधारयुक्त बनाए रखती हैं:
रैक, स्थानांतरण, सुरक्षा व्यवस्था और ऑपरेटरों के पैदल मार्ग सहित पूरे मार्ग को मापें।
मशीन की दिशा को उस उपकरण से मिलाएं जो पहले से ही पैनल की गति को परिभाषित करता है।
नाममात्र के उपकरण के लिए प्रतिबद्ध होने से पहले सेवा पहुंच आरक्षित करें।
एक ऊर्ध्वाधर ग्लास ड्रिलिंग मशीन संगत लाइन में पार्श्व स्थान बचा सकती है, लेकिन इसे केवल चौड़ाई के आधार पर नहीं चुना जाना चाहिए। इसके विपरीत, एक क्षैतिज टेबल जटिल और विविध कार्यों को व्यवस्थित करना आसान बना सकती है, लेकिन जब ऑपरेटर और पैनल एक ही संकरे गलियारे में काम करने के लिए प्रतिस्पर्धा करते हैं तो इसके फायदे खत्म हो जाते हैं। चुनाव संयंत्र में सबसे सीमित आवागमन को ध्यान में रखते हुए किया जाना चाहिए, न कि ब्रोशर में दिए गए सबसे आकर्षक विनिर्देशों को देखकर।
व्यावहारिक निष्कर्ष
किसी तंग, लाइन-आधारित प्लांट के लिए, ऊर्ध्वाधर प्रसंस्करण आमतौर पर बेहतर शुरुआती बिंदु होता है, जब पैनल आसन्न कार्यों के दौरान सीधे खड़े रह सकते हैं। पर्याप्त खुली जगह और बड़े आकार या मिश्रित छेद वाले काम के विविध प्रवाह वाले वर्कशॉप के लिए, एक क्षैतिज प्लेटफॉर्म अपने बड़े आकार को उचित ठहरा सकता है। पहले पैनल की वास्तविक यात्रा का नक्शा बनाएं, फिर उस मार्ग के अनुसार मशीन के आकार, क्लीयरेंस और हैंडऑफ़ पॉइंट्स की पुष्टि करें। इसका परिणाम एक ऐसा लेआउट होगा जो उत्पादन को बढ़ावा देगा, न कि कोई नई समस्या पैदा करेगा।
सामान्य प्रश्न
क्या ऊर्ध्वाधर मशीन को हमेशा कारखाने में कम जगह की आवश्यकता होती है?
नहीं। पैनल को सीधा रखकर यह अक्सर जगह का अलग तरीके से उपयोग करता है, लेकिन इनपुट, आउटपुट, सुरक्षा और सर्विस एक्सेस की योजना बनाना अभी भी आवश्यक है। इसका सबसे अधिक लाभ तब होता है जब आसपास की प्रक्रियाएं भी इसी दिशा में संचालित होती हैं।
वर्टिकल वाशिंग और एजिंग इक्विपमेंट के साथ कौन सा लेआउट बेहतर काम करता है?
ऊर्ध्वाधर ड्रिलिंग और मिलिंग मार्ग आमतौर पर सुचारू हस्तांतरण सुनिश्चित करता है क्योंकि पैनलों को संगत मशीनों के बीच सीधा रखा जा सकता है। संगतता को अंतिम लाइन डिज़ाइन मानने से पहले स्थानांतरण आयामों और सुरक्षित पहुँच क्षेत्रों की पुष्टि अवश्य कर लें।
क्या A71X बड़े कांच के पैनलों को संभाल सकता है?
जी हां। A71X रेंज में 2500 × 1500 मिमी से लेकर 6000 × 3000 मिमी तक के अधिकतम पैनल आकारों के लिए संस्करण उपलब्ध हैं। सही संस्करण वास्तविक पैनल रेंज और लाइन लेआउट पर निर्भर करता है।
क्षैतिज लेआउट के लिए अतिरिक्त स्थान की आवश्यकता क्यों होती है?
टेबल का क्षेत्रफल कार्यक्षेत्र का केवल एक हिस्सा है। पैनल, लोडिंग उपकरण, ऑपरेटर, रखरखाव कार्य और आगे की गतिविधियों के लिए मशीन के चारों ओर पर्याप्त जगह की आवश्यकता होती है ताकि कार्यक्षेत्र में भीड़भाड़ न हो।
क्या फर्श का क्षेत्रफल ही चयन का एकमात्र मानदंड होना चाहिए?
नहीं। पैनल के आकार, प्रक्रिया क्रम, उत्पाद मिश्रण और सुरक्षित सामग्री परिवहन को ध्यान में रखते हुए फर्श की जगह का भी ध्यान रखना आवश्यक है। थोड़ी अधिक जगह होने पर भी यह फायदेमंद हो सकता है, खासकर जब इससे असुविधाजनक स्थानांतरण कम हो जाते हैं और उत्पादन सुचारू रूप से चलता रहता है।