ग्लास प्रोसेसर की कार्यक्षमता में छेद न कर पाने के कारण शायद ही कभी कमी आती है। असली समस्या तब आती है जब एक ही उत्पादन दिवस में अलग-अलग व्यास के छेद, मिलिंग द्वारा बनाए गए खांचे, बड़े वास्तुशिल्प पैनल, शॉवर ग्लास, कोटेड ग्लास और ऐसे छोटे ऑर्डर शामिल होते हैं जो हर शीट के साथ बदलते रहते हैं। हर मैनुअल टूल बदलना, बार-बार पोजीशनिंग करना और मशीनों के बीच ट्रांसफर करने से समय बढ़ता है और गलती की संभावना भी बढ़ जाती है।
ग्लासबिल्ड अमेरिका 2026 में, बीएलएम स्वचालित मशीनहम इस चुनौती के लिए तीन प्रसंस्करण मार्ग प्रस्तुत करेंगे: एक बहु-स्पिंडल ड्रिलिंग और मिलिंग मशीन, एक ऊर्ध्वाधर ड्रिलिंग और मिलिंग मशीन, और एक एकीकृत लेजर ड्रिलिंग, सैंडब्लास्टिंग और फिल्म हटाने वाली मशीन। मुख्य प्रश्न यह है कि कौन सी प्रक्रिया उत्पादन मिश्रण के अनुकूल है।
हम 2007 से ग्लास डीप-प्रोसेसिंग मशीनरी के क्षेत्र में काम कर रहे हैं। कारखाने का क्षेत्रफल लगभग 10,000 वर्ग मीटर है, और ग्लास ड्रिलिंग और लेजर उपकरणों के लिए ISO 9001 प्रबंधन और CE-संबंधित अनुपालन है।
मिश्रित ऑर्डर से कांच की प्रोसेसिंग धीमी क्यों हो जाती है?
एक पारंपरिक ड्रिलिंग मशीन तब अच्छा प्रदर्शन करती है जब कांच के आयाम और छेद के पैटर्न स्थिर रहते हैं। मिश्रित ऑर्डर अलग होते हैं। एक शीट में दो 12 मिमी के छेद की आवश्यकता हो सकती है, दूसरी में बड़े छेद और एक खांचा की आवश्यकता हो सकती है, और किसी अन्य में कई मशीनिंग पोजीशन की आवश्यकता हो सकती है।
इसीलिए, उच्च गति वाले ग्लास ड्रिलिंग का मूल्यांकन केवल स्पिंडल की गति से नहीं किया जाना चाहिए। वास्तविक उत्पादकता संपूर्ण चक्र पर निर्भर करती है: ड्राइंग इनपुट, पोजिशनिंग, टूल चयन, ड्रिलिंग, मिलिंग, अनलोडिंग और चेंजओवर।
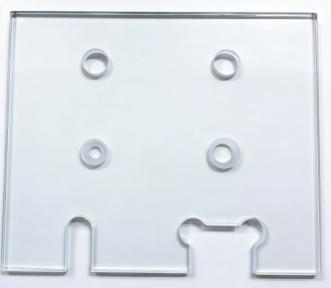
सटीक ग्लास ड्रिलिंग को मिलिंग के साथ-साथ ध्यान में रखना आवश्यक है। ड्रिलिंग से गोलाकार छेद बनते हैं, जबकि मिलिंग से स्लॉट, कट-आउट और नॉच जैसी संरचनाएं बनाई जा सकती हैं। जब ग्लास के लिए एक ही सीएनसी ड्रिलिंग और मिलिंग मशीन में ये दोनों प्रक्रियाएं पूरी हो जाती हैं, तो शीट को दूसरी मशीन पर स्थानांतरित करके दोबारा सही स्थिति में रखने की आवश्यकता नहीं होती है। इससे हैंडलिंग कम होती है और स्थिति में स्थिरता बनाए रखने में मदद मिलती है।
यही तर्क स्वचालित कांच मशीनों की बिक्री और आपूर्ति में भी लागू होना चाहिए। उच्च नाममात्र गति वाली मशीन भी तब बाधा बन सकती है जब ऑपरेटर उपकरण बदलने या निर्देशांक दर्ज करने में बहुत अधिक समय व्यतीत करते हैं।
बिखरे हुए ऑर्डर और लचीले उत्पादन के लिए A98
मिलिंग क्षमता के साथ मल्टी-स्पिंडल ड्रिलिंग
छिटपुट ऑर्डर और बहु-विशिष्ट उत्पादन के लिए, A98 ड्रिलिंग, मिलिंग और पॉलिशिंग प्लेटफॉर्म को लचीलेपन को ध्यान में रखकर डिज़ाइन किया गया है। स्पिंडल 8+8 कॉन्फ़िगरेशन 16 ड्रिल-बिट पोजीशन प्रदान करता है, जिससे बार-बार मैन्युअल टूल बदले बिना विभिन्न छेद व्यास का चयन किया जा सकता है।
प्रलेखित प्रसंस्करण सीमा 6000 × 2500 मिमी तक है। यह 4–19 मिमी व्यास के कांच को संसाधित कर सकता है, जिसमें ड्रिलिंग व्यास Φ6 से Φ50 मिमी तक होता है। कांच का न्यूनतम आकार 1200 × 300 मिमी है, और परिचालन संदर्भ ऊंचाई 900 ± 20 मिमी है।
ये विशिष्टताएँ महत्वपूर्ण हैं क्योंकि बिखरे हुए क्रम में उत्पादन करने से लंबे समय तक बार-बार दोहराए जाने वाले कार्यों की तुलना में त्वरित बदलाव अधिक फायदेमंद होता है। A98 एक ही सिस्टम में पोजिशनिंग और प्रोग्राम नियंत्रण रखते हुए विभिन्न ड्रिलिंग आवश्यकताओं के बीच आसानी से काम कर सकता है। Y1 मशीन हेड में मिलिंग-कटर फ़ंक्शन शामिल है, इसलिए मशीन केवल गोलाकार छेद बनाने तक सीमित नहीं है।
के लिए सटीक ग्लास ड्रिलिंगमशीन की मजबूती भी मायने रखती है। मुख्य बीम में मोटी स्टील प्लेट का उपयोग किया गया है, और फ्रेम वेल्डिंग, एनीलिंग, गैन्ट्री मिलिंग, सैंडब्लास्टिंग, जंग हटाने और पेंटिंग जैसी प्रक्रियाओं से गुजरता है। स्वचालित स्नेहन, उच्च परिशुद्धता वाले रैक, सर्वो ड्राइव और संरक्षित गाइड सिस्टम दीर्घकालिक स्थिति स्थिरता सुनिश्चित करते हैं।
तेज़ बदलाव के लिए डिजिटल वर्कफ़्लो
यह औद्योगिक कंप्यूटर ईआरपी, बारकोड स्कैनिंग, ऑनलाइन ड्राइंग और सीएडी या डीएक्सएफ फाइलों से कनेक्ट हो सकता है। इससे बार-बार डेटा एंट्री करने की जरूरत कम हो जाती है और बदलाव की प्रक्रिया तेज हो जाती है।
A98 एक स्वतंत्र मशीन के रूप में भी काम कर सकती है या ऑनलाइन स्कैनिंग के लिए डबल एजिंग मशीनों, वाशिंग उपकरणों और ERP सिस्टम से कनेक्ट हो सकती है। स्वचालित ग्लास मशीन आपूर्ति का मूल्यांकन करते समय यह महत्वपूर्ण है क्योंकि लाइन की दक्षता एकीकरण पर निर्भर करती है, न कि केवल एक मशीन के स्वतंत्र चक्र समय पर।
ऊर्ध्वाधर ड्रिलिंग और मिलिंग के लिए A71X
बड़े ग्लास के लिए कॉम्पैक्ट लेआउट
जब कारखाने में जगह की कमी और बड़े पैनलों को संभालने की क्षमता मुख्य चिंता का विषय हो, तो A71X एक ऊर्ध्वाधर समाधान प्रदान करता है। यह स्वचालित कन्वेइंग, सीएनसी नियंत्रण, सक्शन-कप पोजिशनिंग, स्वचालित टूल चेंज, ड्रिलिंग और मिलिंग को एक ही ऊर्ध्वाधर संरचना में एकीकृत करता है।
विनिर्देशों के आधार पर, यह श्रृंखला 2500 × 1500 मिमी से लेकर 6000 × 3000 मिमी तक के कांच के आकारों को कवर करती है। यह 4–19 मिमी कांच और Φ6–Φ50 मिमी छेदों को संसाधित करती है, जिसमें इलेक्ट्रिक स्पिंडल की गति 12,000 आरपीएम होती है। टूल-होल्डर कॉन्फ़िगरेशन 6×2 या 8×2 होते हैं।
तेज़ गति से कांच की ड्रिलिंग के लिए, स्वचालित टूल परिवर्तन बहुत उपयोगी है क्योंकि ऑपरेटरों को ड्रिल को मैन्युअल रूप से बदलने के लिए उत्पादन रोकना पड़ता है जिससे गति कम हो जाती है। BT40 टूल-होल्डर सिस्टम कई व्यास के टूल को पहले से तैयार रखने की सुविधा देता है।
मिलिंग प्रक्रिया से कांच को स्थिर रखने का तरीका बदल जाता है। मिलिंग के दौरान, पहियों की दो ऊर्ध्वाधर पंक्तियाँ कांच को मजबूती से दबाती हैं, जबकि रैक और गाइड-रेल तंत्र सक्शन कप और मशीन हेड की गति को नियंत्रित करते हैं। यह सहारा महत्वपूर्ण है क्योंकि मिलिंग से पार्श्व बल उत्पन्न होता है।
A71X शॉवर ग्लास, आर्किटेक्चरल ग्लास, रेलिंग, कर्टन वॉल, डोर ग्लास और फर्नीचर ग्लास के लिए उपयुक्त है। स्वचालित ग्लास मशीन के विकल्पों की तुलना करने वाले ग्राहकों को A98 और A71X में से चुनाव ऑर्डर संरचना, पैनल आकार, उपलब्ध स्थान और उत्पादन लेआउट के आधार पर करना चाहिए।
जब लेजर प्रोसेसिंग बेहतर विकल्प हो
ड्रिलिंग, सैंडब्लास्टिंग और फिल्म रिमूवल एक साथ
यांत्रिक ड्रिलिंग हमेशा सर्वोत्तम समाधान नहीं होती है। कोटेड ग्लास, लो-ई ग्लास, दर्पण उत्पादों, सजावटी प्रसंस्करण या चुनिंदा फिल्म हटाने के लिए, ग्लास के लिए लेजर ड्रिलिंग मशीन एक ही प्लेटफॉर्म पर कई प्रक्रियाओं को संयोजित कर सकती है।
जीएलएम-2512 एकीकृत प्रणाली लेजर ड्रिलिंग, सैंडब्लास्टिंग और फिल्म हटाने की सुविधा प्रदान करती है। इसका कार्यक्षेत्र 2500 × 1200 मिमी है, सटीकता ≤0.02 मिमी है और कांच की मोटाई 0.5–20 मिमी तक होती है। इन्फ्रारेड एमओपीए लेजर 1064 एनएम पर 140 से 300 वॉट तक समायोज्य शक्ति प्रदान करता है। अधिकतम ड्रिलिंग व्यास 100 मिमी है, जबकि सैंडब्लास्टिंग और फिल्म हटाने की चौड़ाई भी 100 मिमी तक होती है।
कांच के लिए लेजर ड्रिलिंग मशीन के रखरखाव में भी अलग-अलग प्राथमिकताएं आवश्यक होती हैं। ऑप्टिकल घटकों को धूल और मलबे से बचाना आवश्यक है, इसलिए सिस्टम में संलग्न सुरक्षा, सटीक गाइड-एंड-रैक गति, सर्वो ड्राइव, औद्योगिक शीतलन और सिंक्रनाइज़्ड धूल निष्कर्षण का उपयोग किया जाता है।
लेजर हर चीज का विकल्प नहीं है कांच के लिए सीएनसी ड्रिलिंग और मिलिंग मशीनवास्तुशिल्प और शॉवर ग्लास पर मानक छेद, खांचे और मिलिंग के लिए यांत्रिक प्रणालियाँ प्रभावी बनी रहती हैं। सतह उपचार या कोटिंग हटाने के साथ ड्रिलिंग को संयोजित करने की आवश्यकता होने पर लेजर आकर्षक हो जाता है।
ग्लासबिल्ड अमेरिका 2026 में प्रौद्योगिकी देखें
ग्लासबिल्ड अमेरिका 2026 का आयोजन 23-25 सितंबर, 2026 को लास वेगास, नेवादा स्थित लास वेगास कन्वेंशन सेंटर के वेस्ट बिल्डिंग में होगा। बूथ 3776 पर जाकर आप मल्टी-स्पिंडल ड्रिलिंग और मिलिंग मशीन, वर्टिकल ड्रिलिंग और मिलिंग मशीन, और लेजर ड्रिलिंग, सैंडब्लास्टिंग और फिल्म रिमूवल मशीन देख सकते हैं।
परियोजना मूल्यांकन के लिए, अपने कांच के आयाम, चित्र, छेद के पैटर्न, मिलिंग संबंधी आवश्यकताएं और वर्तमान चक्र-समय संबंधी समस्याएं साथ लाएं। स्वचालित कांच मशीन की बिक्री या आपूर्ति संबंधी चर्चाओं के लिए, एबी ज़ी से +86 13923225217 पर संपर्क करें।
बूथ 3776 पर हमसे बात करें
बीएलएम ऑटोमैटिक मशीन यह निर्धारित करने में मदद कर सकती है कि ए98 स्कैटर्ड-ऑर्डर प्रोसेसिंग, ए71एक्स वर्टिकल प्रोसेसिंग, या ग्लास के लिए लेजर ड्रिलिंग मशीन आपके उत्पादन के लिए सही विकल्प है या नहीं।