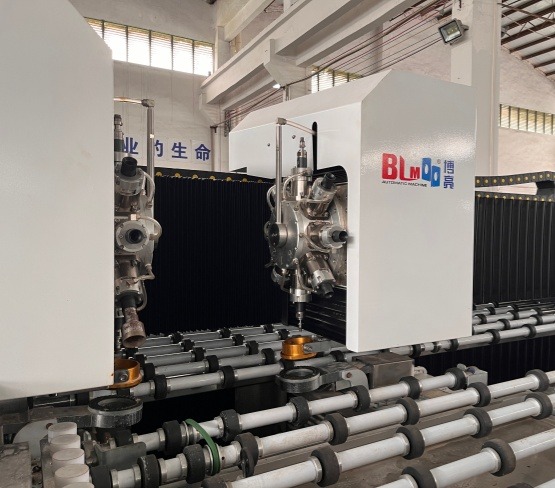
शावर ग्लास पैनल समय पर एजिंग मशीन से निकल सकता है, लेकिन फिर भी अपनी अगली यात्रा के लिए प्रतीक्षा कर सकता है। ड्रिलिंग स्टेशन को एक और प्रोग्राम की आवश्यकता होती है, अगले पैनल को कटआउट की आवश्यकता होती है, और वॉशर मशीन निष्क्रिय पड़ी रहती है। मिश्रित ऑर्डर संभालने वाली फैक्ट्रियों के लिए चुनौती यह है कि प्रत्येक पैनल को सही प्रोसेसिंग निर्देशों के साथ आपस में जुड़ी मशीनों से गुजारना।
कनेक्टेड लाइन के पीछे प्रक्रिया मार्ग
एक व्यावहारिक निर्माण प्रक्रिया में किनारों को आकार देना, ड्रिलिंग या मिलिंग करना, और फिर अंतिम धुलाई और सुखाना शामिल है। किनारों को आकार देने से आवश्यक परिधि फिनिशिंग प्राप्त होती है; ड्रिलिंग से छेद बनते हैं, जबकि मिलिंग से निर्दिष्ट कटआउट तैयार किए जाते हैं, बशर्ते मशीन में यह क्षमता हो। इन प्रक्रियाओं के बाद अंतिम सफाई की जाती है ताकि पैनल अपनी सतह पर कोई अवशेष छोड़े बिना अगली प्रक्रिया के लिए तैयार हो जाए।
यह कनेक्शन तब उपयोगी हो जाता है जब यह बार-बार होने वाली प्रक्रिया या सूचना हस्तांतरण को समाप्त कर देता है। सीएनसी ग्लास मशीन यह स्वचालित लाइन का हिस्सा हो सकता है, लेकिन इसका नियंत्रण तंत्र अकेले दोनों तरफ के उपकरणों के साथ अनुकूलता सुनिश्चित नहीं करता है। स्थानांतरण ऊंचाई, कांच की दिशा और प्राप्त करने वाले स्टेशन की तत्परता का मेल खाना अभी भी आवश्यक है।
बिखरे हुए ऑर्डर प्रोसेस करने वाली फैक्ट्रियों को एक ऐसे ड्रिलिंग स्टेशन की आवश्यकता होती है जो रूट के भीतर बदलते हुए होल पैटर्न को संभाल सके। बीएलएम ऑटोमैटिक मशीन का ए98 स्वतंत्र रूप से काम कर सकता है या डबल एडजर, वाशिंग उपकरण और फैक्ट्री ईआरपी के साथ कनेक्ट हो सकता है। यह इसे एक उपयुक्त इंटीग्रेशन विकल्प बनाता है, जिसका अंतिम संयोजन चयनित कॉन्फ़िगरेशन और आसपास की मशीनों पर निर्भर करता है।
प्रत्येक पैनल के लिए एक साझा कार्य सीमा
उपयोग योग्य लाइन रेंज उसके स्टेशनों के बीच का ओवरलैप है। एक ड्रिलिंग मशीन एक चौड़ी शीट को स्वीकार कर सकती है जो वॉशर से नहीं गुजर सकती, जबकि एक छोटे पैनल को ट्रांसफर सपोर्ट की आवश्यकता हो सकती है, भले ही दोनों मशीनें इसे अलग-अलग प्रोसेस कर सकें। अलग-अलग अधिकतम आकारों को लाइन क्षमता मानने से पहले पूरे पैनल की यात्रा की तुलना करें।
A98(6025) और QX2.5 सामान्य-ग्लास वॉशर में शामिल जाँचों को दर्शाया गया है। ये आंकड़े प्रारंभिक अनुकूलता समीक्षा का समर्थन करते हैं; इनसे किसी पूर्ण उत्पादन लाइन की स्थापना नहीं होती है।
|
इंटरफ़ेस |
उपलब्ध आंकड़े |
इस पंक्ति का अर्थ |
|
पैनल की चौड़ाई |
A98 शीट का अधिकतम आकार: 6000 × 2500 मिमी; QX2.5 की अधिकतम चौड़ाई: 2500 मिमी |
कागज पर चौड़ाई मेल खाती है; प्रवेश की दिशा और लंबाई के समर्थन की पुष्टि करें। |
|
ग्लास मोटाई |
A98: 4–19 मिमी; QX2.5: 3–19 मिमी |
उनकी साझा बताई गई मोटाई सीमा 4-19 मिमी है। |
|
स्थानांतरण ऊंचाई |
A98 की परिचालन ऊंचाई: 900 ± 20 मिमी |
आसन्न कन्वेयरों को मापें और अंतिम स्थानांतरण स्तर पर सहमति बनाएं। |
छोटे पैनलों के लिए अलग से जांच की आवश्यकता होती है। A98(6025) शीट का न्यूनतम आकार 1200 × 300 मिमी है, जबकि QX2.5 का न्यूनतम आकार 300 × 450 मिमी है और इसमें तिरछी प्रविष्टि होती है। इन अलग-अलग प्रवेश स्थितियों को इस बात का स्वतः प्रमाण नहीं माना जा सकता कि सबसे छोटा A98 पैनल सीधे वॉशर में चला जाता है।
छेद के पैटर्न बदलने से लाइन की लय बदल जाती है
मिश्रित ऑर्डर के कारण साइकिल का समय प्रत्येक पैनल की आवश्यकता के अनुसार बदलता रहता है। ड्रिलिंग स्टेशन का समय निर्धारित करते समय पोजिशनिंग, मशीनिंग, टूल परिवर्तन और स्थानांतरण को ध्यान में रखें। केवल कन्वेयर की गति के आधार पर तुलना करने से वे अवधियाँ छूट जाती हैं जब ग्लास को प्रसंस्करण के लिए अपनी जगह पर स्थिर रखना आवश्यक होता है।
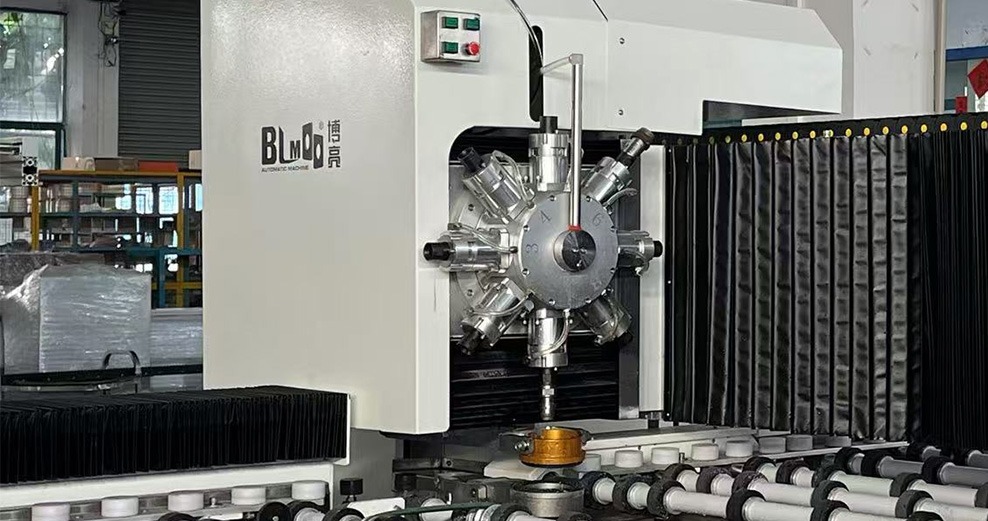
A98 रोटरी मैगज़ीन में 16 प्रकार के ड्रिल बिट्स रखे जा सकते हैं और व्यास के अनुसार स्विच किया जा सकता है। यह क्षमता तब उपयोगी होती है जब लगातार पैनलों में अलग-अलग छेद करने हों। हालांकि, कई ऑपरेशन वाले पैनल के लिए अलग से टाइमिंग चेक करना ज़रूरी है; मैगज़ीन की क्षमता प्रति घंटे आउटपुट की गारंटी नहीं देती।
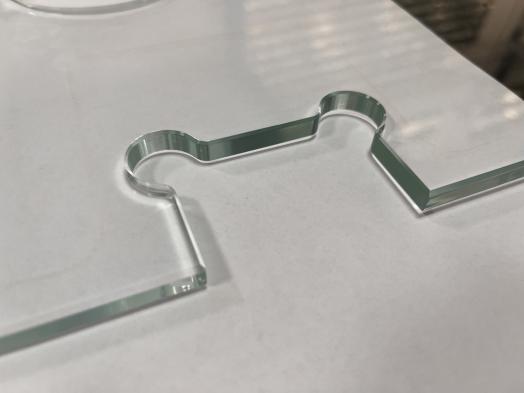
ए ग्लास मिलिंग मशीन इस फ़ंक्शन से कार्यभार भी बदल जाता है। स्टैंडर्ड A98 में मिलिंग वैकल्पिक है, जबकि A98(8X) के Y1 हेड में मिलिंग कटर शामिल है। इस स्टेशन पर ड्रिलिंग और कटआउट मिलिंग को संयोजित करने की योजना बनाने से पहले वास्तविक संस्करण की पुष्टि कर लें।
एक प्रतिनिधि परीक्षण में सरल छेद पैटर्न, विभिन्न व्यास और आवश्यक रूप से तैयार किए गए कटआउट शामिल होने चाहिए। पैनलों की कतार और उपकरणों के खाली रहने की जगह को रिकॉर्ड करें। इन अवलोकनों के आधार पर तय करें कि नियंत्रित अंतराल या बफर की आवश्यकता है या नहीं, और अनुमानित उत्पादन लाभ के बजाय समर्थित ग्लास हैंडलिंग के अनुसार व्यवस्था का आकार निर्धारित करें।
इस परीक्षण के दौरान ऑर्डर का क्रम व्यावहारिक होना चाहिए। एक ही प्रकार की शीटों का परीक्षण करने के बजाय, उन पैनल प्रकारों को बारी-बारी से प्रयोग करें जो आमतौर पर एक साथ आते हैं। मशीनिंग समय और स्थानांतरण की अनुमति के लिए प्रतीक्षा समय का अलग-अलग रिकॉर्ड रखें, ताकि टीम यह पहचान सके कि किस हस्तांतरण में समायोजन की आवश्यकता है।
धुलाई की गति ऊपर की ओर से आ रहे कार्य के अनुसार बदलती है।
वॉशर को वास्तविक उत्पादन मिश्रण प्राप्त करना होता है। QX2.5 की बताई गई परिवहन गति सीमा 0.5–8 मीटर/मिनट है, लेकिन यह प्रति घंटे पीस की रेटिंग नहीं है। पैनल की लंबाई, रिक्ति और मान्य सफाई सेटिंग, ये सभी कारक प्रभावित करते हैं कि कितने पैनल इससे गुजर सकते हैं।
एक स्वचालित ग्लास वॉशर इसलिए, अपेक्षित स्वच्छ और सूखी सतह प्राप्त करने वाली गति पर मूल्यांकन की आवश्यकता है। केवल गति बढ़ाने से ड्रिलिंग में आने वाली बाधाओं के कारण होने वाले समय की भरपाई नहीं हो सकती। संबंधित परीक्षण के दौरान, सरल ड्रिलिंग कार्यों और लंबे मिलिंग कार्यों दोनों के बाद स्थानांतरण स्थिरता और तैयार सतह की जाँच करें।
बारकोड सही पैनल पर ही रहना चाहिए।
जब अलग-अलग काम एक ही कन्वेयर पर होते हैं, तो सूचना की निरंतरता महत्वपूर्ण हो जाती है। A98 औद्योगिक कंप्यूटर बारकोड स्कैनिंग, ड्राइंग आयात और ERP कनेक्शन को सपोर्ट करता है। CAD और DXF ड्राइंग को इसके कंप्यूटर में स्थानांतरित किया जा सकता है, जिससे मशीन पर उसी ज्यामिति को दोबारा दर्ज करने की आवश्यकता कम हो जाती है।
विश्वसनीय जॉब पहचान के लिए अभी भी एक परिभाषित कार्यप्रवाह की आवश्यकता है। यह तय करें कि कौन सा ड्राइंग संशोधन किस पैनल से संबंधित है, कौन सा किनारा उसका ओरिएंटेशन निर्धारित करता है, और कोड न पढ़े जाने पर क्या होता है। बिना निगरानी के स्थानांतरण जारी करने से पहले, अनुपलब्ध कोड या हटाए गए पैनल की प्रतिक्रिया का परीक्षण करें।
ईआरपी कनेक्टिविटी स्वतः ही हर इंटरफ़ेस को सत्यापित नहीं करती। परीक्षण में भौतिक स्थानांतरण के साथ-साथ कार्य चयन और पुनः आरंभ व्यवहार को भी शामिल करें। एक ऐसी लाइन जो कांच को सही ढंग से स्थानांतरित करती है लेकिन उसे गलत ड्राइंग से जोड़ती है, उत्पादन समस्या का समाधान नहीं करती है।
एक बार फिर परीक्षण करके पैनल को पुनः चालू किया जाना चाहिए यदि वह पहले से ही अपने मार्ग का कुछ हिस्सा पूरा कर चुका हो। यह सुनिश्चित करें कि उसके पूर्ण किए गए कार्य पहचाने जा सकें और अगले स्टेशन को अपेक्षित कार्य प्राप्त हो। सामान्य उत्पादन पुनः शुरू होने से पहले यह तय कर लें कि किसी अनिश्चित पैनल की पहचान कौन करेगा।
एक ऐसी लाइन जो ऑर्डर मिक्स में हर जगह काम करती है
एक कारगर कनेक्शन में संगत पैनल सीमाएं, व्यावहारिक प्रक्रिया समय और विश्वसनीय कार्य पहचान शामिल होती हैं। A98 इंस्टॉलेशन के लिए, निर्णायक प्रमाण आसन्न उपकरणों के माध्यम से इच्छित मिश्रण को चलाने से मिलता है। पहले उन हैंडऑफ़ को स्थापित करें, फिर पूर्ण मार्ग से निकलने वाले स्वीकृत पैनलों से थ्रूपुट का आकलन करें।
सामान्य प्रश्न
क्या A98 किसी लाइन में शामिल होने से पहले स्वतंत्र रूप से चल सकता है?
जी हां। A98 स्टैंडअलोन उपयोग के साथ-साथ एजिंग और वाशिंग उपकरणों के साथ एकीकरण का भी समर्थन करता है। बाद में कनेक्शन के लिए वास्तविक मशीनों के इंटरफेस की समीक्षा आवश्यक है।
क्या हर A98 में मिलिंग शामिल होती है?
नहीं। मानक A98 पर मिलिंग वैकल्पिक है। A98(8X) में Y1 मिलिंग कटर शामिल है, इसलिए लाइन को दिए गए संस्करण की पुष्टि करें।
क्या ड्रिलिंग और मिलिंग के बाद अंतिम धुलाई की जानी चाहिए?
अगले चरण से पहले प्रसंस्करण अवशेषों को हटाने का यह एक व्यावहारिक तरीका है। ग्लास और आगे की प्रक्रिया के लिए आवश्यक किसी भी अतिरिक्त सफाई चरणों की पुष्टि करें।
क्या मशीन की चौड़ाई का मिलान करना पर्याप्त है?
नहीं। मोटाई, न्यूनतम आकार, अभिविन्यास, स्थानांतरण ऊंचाई और सपोर्ट भी मायने रखते हैं। अधिकतम चौड़ाई का मिलान पैनल के मार्ग की पुष्टि करने का केवल एक हिस्सा है।
क्या बारकोड स्कैनिंग चेक बनाने का विकल्प है?
नहीं। स्कैनिंग से प्रोसेसिंग संबंधी जानकारी चुनने में मदद मिलती है। फ़ैक्टरी को अभी भी ड्राइंग संशोधनों, पैनल की पहचान और गुम या गलत कोडों पर प्रतिक्रिया को नियंत्रित करना होगा।