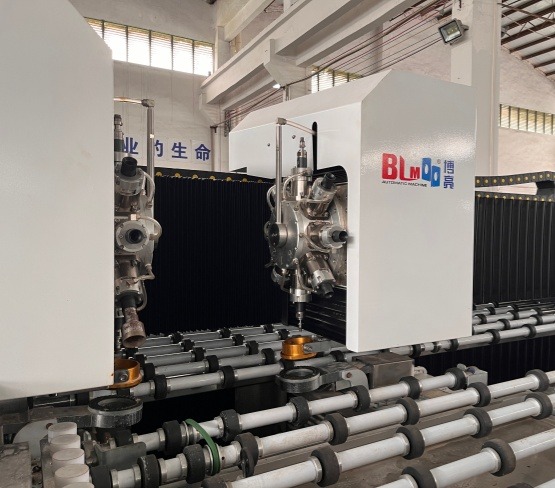
Un panel de vidrio para ducha puede salir de la canteadora a tiempo y aún así tener que esperar en su siguiente ciclo. La estación de perforación necesita otro programa, el siguiente panel necesita un recorte y la lavadora permanece inactiva. Para las fábricas que manejan pedidos mixtos, el desafío consiste en mantener cada panel en movimiento a través de las máquinas conectadas con las instrucciones de procesamiento correctas.
La ruta del proceso detrás de una línea conectada
Un proceso de fabricación práctico combina el canteado, el taladrado o el fresado, seguido del lavado y secado final. El canteado define el acabado perimetral requerido; el taladrado crea agujeros, mientras que el fresado realiza los recortes específicos cuando la máquina dispone de esta capacidad. Tras estas operaciones, se realiza una limpieza final para que el panel llegue al siguiente proceso sin residuos superficiales.
La conexión se vuelve útil cuando elimina una manipulación repetida o una transferencia de información. máquina de vidrio CNC Puede pertenecer a una línea automatizada, pero su sistema de control por sí solo no garantiza la compatibilidad con los equipos de ambos lados. Aún deben coincidir la altura de transferencia, la orientación del cristal y la disponibilidad de la estación receptora.
Las fábricas que procesan pedidos dispersos necesitan una estación de perforación que pueda adaptarse a patrones de perforación variables dentro de la ruta. La A98 de BLM Automatic Machine puede funcionar de forma independiente o conectarse con una canteadora doble, equipos de lavado y el sistema ERP de la fábrica. Esto la convierte en una opción de integración relevante, cuya configuración final dependerá de la configuración seleccionada y la maquinaria circundante.
Un rango de funcionamiento compartido para cada panel.
El rango de línea útil es la superposición entre sus estaciones. Una perforadora puede aceptar una lámina ancha que no cabe en la lavadora, mientras que un panel pequeño puede requerir soporte de transferencia incluso cuando ambas máquinas pueden procesarlo por separado. Compare el recorrido completo del panel antes de considerar los tamaños máximos individuales como capacidad de la línea.
Las arandelas para vidrio normal A98(6025) y QX2.5 ilustran las comprobaciones necesarias. Estas cifras sirven de base para una revisión inicial de compatibilidad; no constituyen el establecimiento de una línea de producción en serie.
|
Interfaz |
Cifras disponibles |
Significado de la línea |
|
Ancho del panel |
A98: tamaño máximo de hoja: 6000 × 2500 mm; QX2.5: ancho máximo: 2500 mm |
El ancho coincide en el papel; confirme la orientación de entrada y la compatibilidad de longitud. |
|
Espesor de vidrio |
A98: 4–19 mm; QX2.5: 3–19 mm |
El rango de espesor declarado que comparten es de 4 a 19 mm. |
|
Altura de transferencia |
Altura de funcionamiento A98: 900 ± 20 mm |
Medir las cintas transportadoras adyacentes y acordar el nivel de transferencia final. |
Los paneles pequeños requieren una verificación aparte. La hoja mínima del modelo A98(6025) mide 1200 × 300 mm, mientras que la del modelo QX2.5 mide 300 × 450 mm con entrada diagonal. Estas diferentes condiciones de entrada no garantizan automáticamente que el panel A98 más pequeño se pueda introducir directamente en la lavadora.
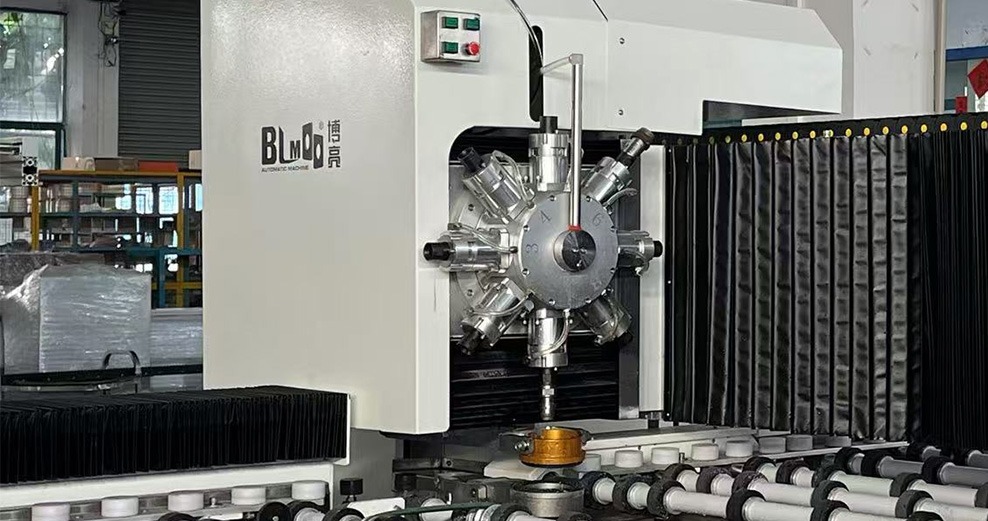
Cambiar el patrón de los agujeros cambia el ritmo de la línea.
Los pedidos mixtos hacen que el tiempo de ciclo dependa del trabajo que requiere cada panel. Al cronometrar la estación de perforación, tenga en cuenta el posicionamiento, el mecanizado, los cambios de herramienta y la transferencia. Una comparación basada únicamente en la velocidad de la cinta transportadora no considera los periodos en los que el vidrio debe permanecer en posición para su procesamiento.
El cargador rotativo A98 puede contener 16 tipos de brocas y cambiar entre diámetros. Esta capacidad resulta útil cuando se requieren perforaciones diferentes en paneles consecutivos. Sin embargo, un panel que requiera varias operaciones merece una verificación de tiempo específica; la capacidad del cargador no garantiza una producción horaria constante.
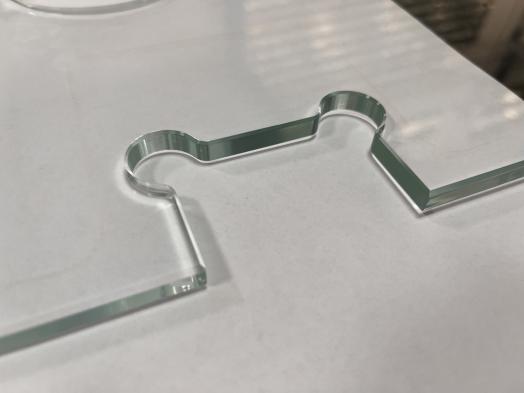
A máquina de fresado de vidrio La función también modifica la carga de trabajo. El fresado es opcional en la A98 estándar, mientras que la A98(8X) incluye una fresa en su cabezal Y1. Confirme la versión actual antes de planificar la combinación de taladrado y fresado de corte en esta estación.
Una prueba representativa debe incluir patrones de orificios sencillos, varios diámetros y cualquier recorte fresado necesario. Registre dónde se acumulan los paneles y dónde espera el equipo sin carga. Utilice estas observaciones para decidir si se necesita un espaciado controlado o un área de amortiguación, y dimensione dicha disposición en función de la manipulación del vidrio con soporte, en lugar de basarse en una supuesta ganancia de producción.
La secuencia de pedidos debe mantenerse realista durante esta prueba. Alterne los tipos de paneles que normalmente llegan juntos en lugar de probar solo láminas idénticas. Mantenga un registro separado del tiempo de mecanizado y del tiempo de espera para la autorización de transferencia, de modo que el equipo pueda identificar qué traspaso requiere ajustes.
La velocidad de lavado sigue el ritmo del trabajo que llega aguas arriba.
La lavadora debe procesar la mezcla de producción real. La QX2.5 tiene un rango de velocidad de transporte declarado de 0,5 a 8 m/min, pero esto no se refiere a piezas por hora. La longitud del panel, la separación entre paneles y la configuración de limpieza validada influyen en la cantidad de paneles que pueden pasar.
Un Lavavidrios automático Por lo tanto, es necesario evaluar la velocidad a la que se obtiene la superficie limpia y seca requerida. Simplemente aumentar la velocidad no compensa el tiempo perdido en un cuello de botella durante el taladrado. Durante la prueba de conexión, compruebe la estabilidad de la transferencia y la superficie acabada tras taladraduras sencillas y fresadas más largas.
El código de barras debe permanecer en el panel correcto.
La continuidad de la información es fundamental cuando diferentes trabajos comparten la misma cinta transportadora. El ordenador industrial A98 admite el escaneo de códigos de barras, la importación de planos y la conexión con sistemas ERP. Los planos CAD y DXF se pueden transferir al ordenador, lo que reduce la necesidad de introducir la misma geometría de nuevo en la máquina.
La identificación fiable de trabajos requiere un flujo de trabajo definido. Es necesario acordar qué revisión del dibujo corresponde a cada panel, qué borde determina su orientación y qué sucede cuando no se puede leer un código. Antes de autorizar transferencias desatendidas, se debe probar la respuesta ante la ausencia de un código o la eliminación de un panel.
La conectividad ERP no verifica por sí sola todas las interfaces. Incluya la selección de trabajos y el comportamiento de reinicio en la prueba, junto con la transferencia física. Una línea que mueve el vidrio correctamente, pero lo asocia con el dibujo incorrecto, no ha resuelto el problema de producción.
Se debe realizar una prueba de reinicio tras un panel que ya se encuentre a mitad de su recorrido. Verifique que las operaciones completadas sigan siendo identificables y que la siguiente estación reciba la tarea prevista. Acuerden quién resolverá la incertidumbre sobre la identidad del panel antes de que se reanude la producción normal.
Una línea que funciona en toda la mezcla de pedidos.
Una conexión viable combina límites de panel compatibles, tiempos de proceso realistas e identificación de trabajo confiable. Para una instalación A98, la prueba decisiva se obtiene al procesar la mezcla prevista a través de equipos adyacentes. Primero, establezca esas conexiones y luego evalúe el rendimiento de los paneles aceptados que salen de la ruta completa.
Preguntas frecuentes
¿Puede el A98 funcionar de forma independiente antes de unirse a una línea?
Sí. El A98 admite el uso independiente, así como la integración con equipos de ribeteado y lavado. La conexión posterior aún requiere una revisión de la interfaz de las máquinas.
¿Todas las versiones A98 incluyen fresado?
No. El fresado es opcional en la A98 estándar. La A98(8X) incluye una fresa Y1, así que verifique la versión asignada a la línea.
¿Debe realizarse el lavado final después del taladrado y el fresado?
Esta es una ruta práctica para eliminar los residuos del proceso antes de la siguiente etapa. Confirme cualquier paso de limpieza adicional que requiera el vidrio y el proceso posterior.
¿Es suficiente con que coincida el ancho de la máquina?
No. El grosor, el tamaño mínimo, la orientación, la altura de transferencia y el soporte también son importantes. Coincidir con el ancho máximo es solo una parte de la confirmación del trazado del panel.
¿El escaneo de códigos de barras reemplaza las comprobaciones de dibujo?
No. El escaneo ayuda a seleccionar la información de procesamiento. La fábrica aún debe controlar las revisiones de los planos, la identificación del panel y la respuesta a los códigos faltantes o incorrectos.