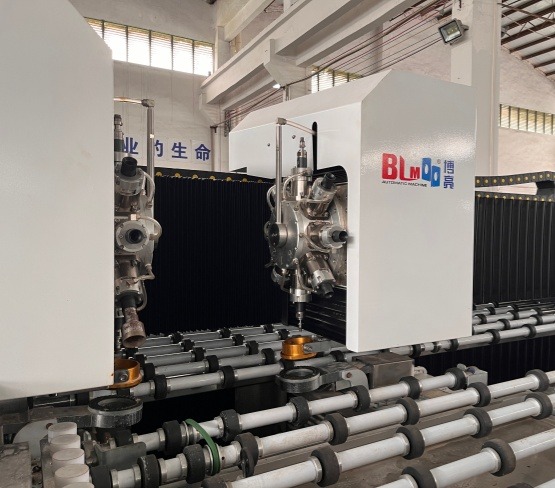
Panel kaca kamar mandi dapat keluar dari mesin pemotong tepi tepat waktu, tetapi tetap harus menunggu di tahap selanjutnya. Stasiun pengeboran membutuhkan program lain, panel berikutnya perlu dipotong, dan mesin pencuci tetap menganggur. Bagi pabrik yang menangani pesanan campuran, tantangannya adalah menjaga agar setiap panel terus bergerak melalui mesin-mesin yang terhubung dengan instruksi pemrosesan yang benar.
Alur Proses di Balik Jalur Terhubung
Alur fabrikasi praktis menghubungkan proses pembentukan tepi, pengeboran atau penggilingan, kemudian pencucian dan pengeringan akhir. Pembentukan tepi menghasilkan hasil akhir perimeter yang dibutuhkan; pengeboran membuat lubang, sementara penggilingan menangani potongan yang ditentukan jika mesin memiliki kemampuan tersebut. Pembersihan akhir dilakukan setelah operasi ini sehingga panel mencapai proses selanjutnya tanpa membawa residu permukaan ke depan.
Koneksi tersebut menjadi bermanfaat ketika menghilangkan penanganan atau pengalihan informasi yang berulang. A mesin kaca CNC Meskipun dapat termasuk dalam jalur otomatis, sistem kontrolnya saja tidak menjamin kompatibilitas dengan peralatan di kedua sisi. Tinggi transfer, orientasi kaca, dan kesiapan stasiun penerima tetap perlu diselaraskan.
Pabrik yang memproses pesanan yang tersebar membutuhkan stasiun pengeboran yang dapat mengakomodasi perubahan pola lubang dalam jalur tersebut. BLM Automatic Machine A98 dapat beroperasi secara independen atau terhubung dengan mesin pengasah ganda, peralatan pencucian, dan ERP pabrik. Hal ini menjadikannya pilihan integrasi yang relevan, dengan pengaturan akhir bergantung pada konfigurasi yang dipilih dan mesin-mesin di sekitarnya.
Rentang Kerja Bersama untuk Setiap Panel
Rentang jalur produksi yang dapat digunakan adalah tumpang tindih antara stasiun-stasiunnya. Mesin bor mungkin menerima lembaran lebar yang tidak dapat melewati mesin pencuci, sementara panel kecil mungkin memerlukan dukungan transfer meskipun kedua mesin dapat memprosesnya secara terpisah. Bandingkan perjalanan panel secara keseluruhan sebelum memperlakukan ukuran maksimum individual sebagai kapasitas jalur produksi.
Mesin pencuci kaca normal A98(6025) dan QX2.5 mengilustrasikan pemeriksaan yang diperlukan. Angka-angka ini mendukung tinjauan kompatibilitas awal; angka-angka ini tidak menetapkan jalur produksi yang telah dioperasikan.
|
Antarmuka |
Angka yang tersedia |
Arti dari baris tersebut |
|
Lebar panel |
Ukuran lembar maksimum A98: 6000 × 2500 mm; Lebar maksimum QX2.5: 2500 mm |
Lebar sesuai dengan kertas; konfirmasikan orientasi masukan dan dukungan panjangnya. |
|
Ketebalan kaca |
A98: 4–19 mm; QX2.5: 3–19 mm |
Rentang ketebalan yang mereka nyatakan bersama adalah 4–19 mm. |
|
Tinggi transfer |
Tinggi operasi A98: 900 ± 20 mm |
Ukur konveyor yang bersebelahan dan sepakati tingkat transfer akhir. |
Panel kecil memerlukan pemeriksaan terpisah. Lembaran minimum A98(6025) adalah 1200 × 300 mm, sedangkan minimum QX2.5 adalah 300 × 450 mm dengan pemasukan diagonal. Kondisi pemasukan yang berbeda tersebut tidak dapat dianggap sebagai bukti otomatis bahwa panel A98 terkecil dapat langsung masuk ke mesin pencuci.
Mengubah Pola Lubang Mengubah Ritme Garis
Pesanan campuran membuat waktu siklus bergantung pada pekerjaan yang dibutuhkan setiap panel. Hitung waktu penempatan, pemesinan, penggantian alat, dan transfer saat menghitung waktu stasiun pengeboran. Perbandingan yang hanya didasarkan pada kecepatan konveyor mengabaikan periode ketika kaca harus tetap berada di posisinya untuk diproses.
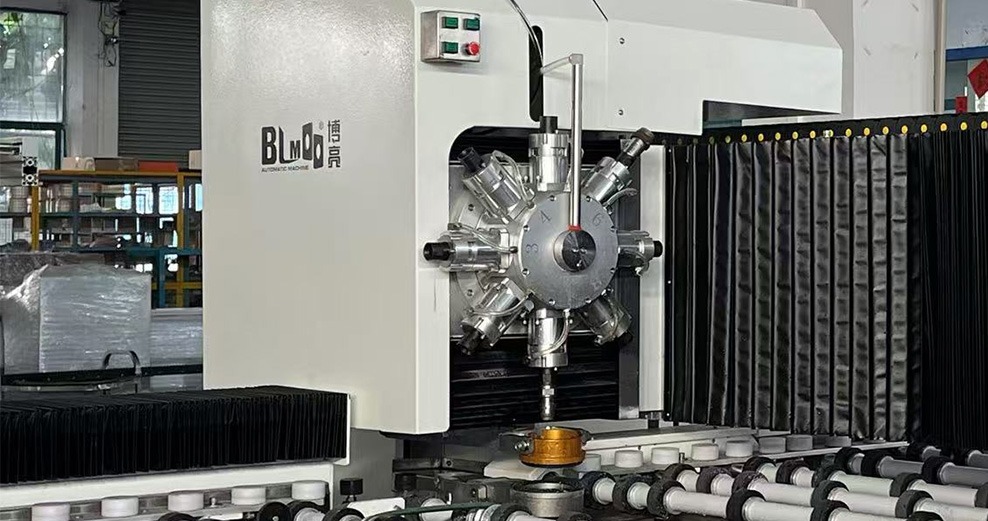
Magazin putar A98 dapat membawa 16 jenis mata bor dan beralih antar diameter. Kemampuan itu berguna ketika panel yang berurutan membutuhkan lubang yang berbeda. Namun, panel yang membutuhkan beberapa operasi tetap memerlukan pengecekan waktu tersendiri; kapasitas magazin bukanlah jaminan output per jam.
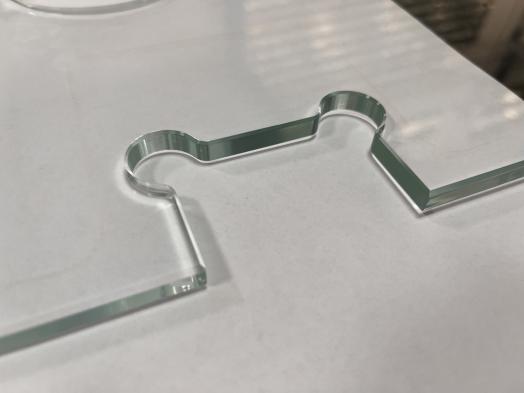
A mesin penggilingan kaca Fungsi ini juga mengubah beban kerja. Penggilingan bersifat opsional pada A98 standar, sedangkan A98(8X) menyertakan mata pisau penggilingan di kepala Y1-nya. Konfirmasikan versi sebenarnya sebelum merencanakan untuk menggabungkan pengeboran dan penggilingan potongan di stasiun ini.
Percobaan yang representatif harus mencakup pola lubang sederhana, beberapa diameter, dan potongan hasil penggilingan yang diperlukan. Catat di mana panel mengantre dan di mana peralatan menunggu kosong. Gunakan pengamatan tersebut untuk memutuskan apakah diperlukan jarak terkontrol atau penyangga, dan sesuaikan pengaturan tersebut dengan penanganan kaca yang didukung, bukan berdasarkan asumsi peningkatan produksi.
Urutan pesanan harus tetap realistis selama uji coba ini. Ganti jenis panel yang biasanya datang bersamaan, alih-alih hanya menguji lembaran yang identik. Buat catatan terpisah untuk waktu pengerjaan dan waktu menunggu izin transfer, sehingga tim dapat mengidentifikasi penyerahan mana yang perlu disesuaikan.
Kecepatan pencucian mengikuti pekerjaan yang tiba di hulu.
Mesin pencuci harus menerima campuran produksi yang sebenarnya. QX2.5 memiliki rentang kecepatan pengangkutan yang dinyatakan sebesar 0,5–8 m/menit, tetapi itu bukan peringkat jumlah panel per jam. Panjang panel, jarak antar panel, dan pengaturan pembersihan yang telah divalidasi semuanya memengaruhi berapa banyak panel yang dapat melewati mesin.
Sebuah mesin pencuci gelas otomatis Oleh karena itu, perlu dilakukan evaluasi pada kecepatan yang menghasilkan permukaan bersih dan kering yang dibutuhkan. Meningkatkan kecepatan saja tidak dapat mengembalikan waktu yang hilang akibat hambatan pengeboran. Selama uji coba terkait, periksa stabilitas transfer dan permukaan akhir setelah pekerjaan pengeboran sederhana dan pekerjaan penggilingan yang lebih lama.
Kode Batang Harus Tetap Terpasang pada Panel yang Benar
Kontinuitas informasi sangat penting ketika berbagai pekerjaan menggunakan konveyor yang sama. Komputer industri A98 mendukung pemindaian barcode, impor gambar, dan koneksi ERP. Gambar CAD dan DXF dapat ditransfer ke komputer ini, mengurangi kebutuhan untuk memasukkan geometri yang sama lagi di mesin.
Identifikasi pekerjaan yang andal masih memerlukan alur kerja yang terdefinisi. Sepakati revisi gambar mana yang sesuai dengan setiap panel, tepi mana yang menentukan orientasinya, dan apa yang terjadi ketika kode tidak dapat dibaca. Uji respons terhadap kode yang hilang atau panel yang dilepas sebelum melepaskan transfer tanpa pengawasan.
Konektivitas ERP saja tidak cukup untuk memverifikasi setiap antarmuka. Sertakan pemilihan pekerjaan dan perilaku memulai ulang dalam uji coba bersamaan dengan transfer fisik. Jalur produksi yang memindahkan kaca dengan benar tetapi mengaitkannya dengan gambar yang salah belum menyelesaikan masalah produksi.
Uji coba memulai ulang harus dilakukan setelah panel sudah berada di tengah proses. Periksa apakah operasi yang telah selesai tetap dapat diidentifikasi dan stasiun berikutnya menerima pekerjaan yang dimaksud. Sepakati siapa yang akan menyelesaikan identitas panel yang tidak pasti sebelum produksi normal dilanjutkan.
Jalur yang Berfungsi di Seluruh Campuran Pesanan
Koneksi yang dapat diterapkan menggabungkan batasan panel yang kompatibel, pengaturan waktu proses yang realistis, dan identifikasi pekerjaan yang andal. Untuk instalasi A98, bukti yang menentukan berasal dari menjalankan campuran yang dimaksud melalui peralatan yang berdekatan. Tetapkan peralihan tersebut terlebih dahulu, kemudian nilai kapasitas produksi dari panel yang diterima yang meninggalkan jalur lengkap.
FAQ (Pertanyaan umum)
Bisakah A98 beroperasi secara independen sebelum bergabung dengan jalur lain?
Ya. A98 mendukung penggunaan mandiri serta integrasi dengan peralatan pemotong tepi dan pencucian. Koneksi selanjutnya masih memerlukan peninjauan antarmuka pada mesin yang sebenarnya.
Apakah setiap A98 menyertakan proses penggilingan?
Tidak. Penggilingan bersifat opsional pada A98 standar. A98(8X) menyertakan mata pisau penggilingan Y1, jadi verifikasi versi yang ditugaskan ke lini tersebut.
Apakah pencucian akhir harus dilakukan setelah pengeboran dan penggilingan?
Itu adalah cara praktis untuk menghilangkan residu pemrosesan sebelum tahap selanjutnya. Konfirmasikan langkah-langkah pembersihan tambahan yang diperlukan oleh kaca dan proses selanjutnya.
Apakah lebar mesin yang sesuai sudah cukup?
Tidak. Ketebalan, ukuran minimum, orientasi, tinggi transfer, dan penyangga juga penting. Mencocokkan lebar maksimum hanyalah salah satu bagian dari konfirmasi jalur panel.
Apakah pemindaian kode batang menggantikan pengambilan cek?
Tidak. Pemindaian membantu memilih informasi pemrosesan. Pabrik tetap harus mengontrol revisi gambar, identitas panel, dan respons terhadap kode yang hilang atau salah.