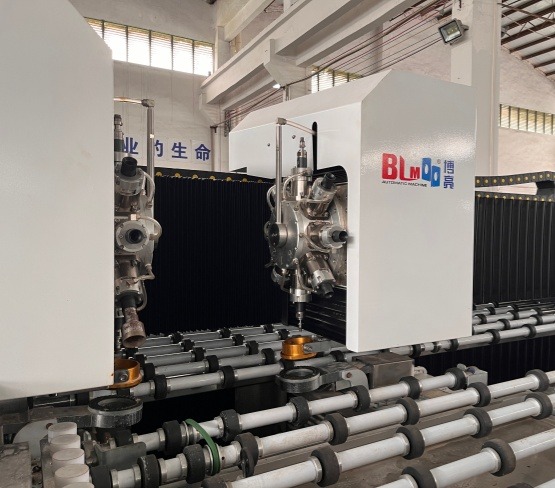
Une paroi de douche en verre peut sortir de la bordureuse à l'heure et se retrouver en attente pour son prochain cycle. La station de perçage nécessite un autre programme, la paroi suivante doit être découpée et la machine à laver reste inactive. Pour les usines traitant des commandes mixtes, le défi consiste à faire en sorte que chaque paroi circule correctement entre les machines connectées, en respectant les instructions de traitement correspondantes.
Le parcours du processus derrière une ligne connectée
Un processus de fabrication pratique comprend le bordage, le perçage ou le fraisage, puis le lavage et le séchage finaux. Le bordage assure la finition périmétrique requise ; le perçage crée des ouvertures, tandis que le fraisage réalise des découpes spécifiques lorsque la machine le permet. Un nettoyage final suit ces opérations afin que le panneau puisse passer à l'étape suivante sans conserver de résidus de surface.
La connexion devient utile lorsqu'elle évite une manipulation répétée ou un transfert d'informations. machine à verre CNC Un équipement peut appartenir à une ligne automatisée, mais son système de commande ne garantit pas à lui seul la compatibilité avec les équipements situés en amont et en aval. La hauteur de transfert, l'orientation du verre et l'état de préparation du poste de réception doivent également être compatibles.
Les usines traitant des commandes dispersées ont besoin d'une station de perçage capable de s'adapter aux variations de configuration des trous au sein de cette chaîne. La station A98 de BLM Automatic Machine peut fonctionner de manière autonome ou être connectée à une double rectifieuse, à un système de lavage et au système ERP de l'usine. Elle constitue ainsi une solution d'intégration pertinente, la configuration finale dépendant de la configuration choisie et des machines environnantes.
Une plage de travail partagée pour chaque panneau
La plage de fonctionnement utile d'une ligne correspond au chevauchement entre ses stations. Une perceuse peut accepter une large tôle qui ne passe pas dans la laveuse, tandis qu'un petit panneau peut nécessiter un support de transfert même si les deux machines peuvent le traiter séparément. Il est important de comparer le parcours complet du panneau avant de considérer chaque dimension maximale comme la capacité de la ligne.
Les laveuses de verre standard A98(6025) et QX2.5 illustrent les contrôles à effectuer. Ces figures servent à une première analyse de compatibilité ; elles ne constituent pas une ligne de production opérationnelle.
|
Interface |
chiffres disponibles |
Signification de la ligne |
|
Largeur du panneau |
Dimensions maximales du format A98 : 6 000 × 2 500 mm ; largeur maximale du format QX2.5 : 2 500 mm |
La largeur correspond à celle indiquée sur le papier ; vérifiez l’orientation de l’entrée et la longueur du support. |
|
Épaisseur du verre |
A98 : 4–19 mm ; QX2.5 : 3–19 mm |
Leur plage d'épaisseur commune déclarée est de 4 à 19 mm. |
|
Hauteur de transfert |
Hauteur de fonctionnement A98 : 900 ± 20 mm |
Mesurer les convoyeurs adjacents et convenir du niveau de transfert final. |
Les panneaux de petite taille nécessitent un contrôle séparé. La feuille A98(6025) mesure au minimum 1200 × 300 mm, tandis que la feuille QX2.5 mesure au minimum 300 × 450 mm avec une entrée en diagonale. Ces différentes conditions d'entrée ne constituent pas une preuve automatique que le plus petit panneau A98 est transféré directement dans la laveuse.
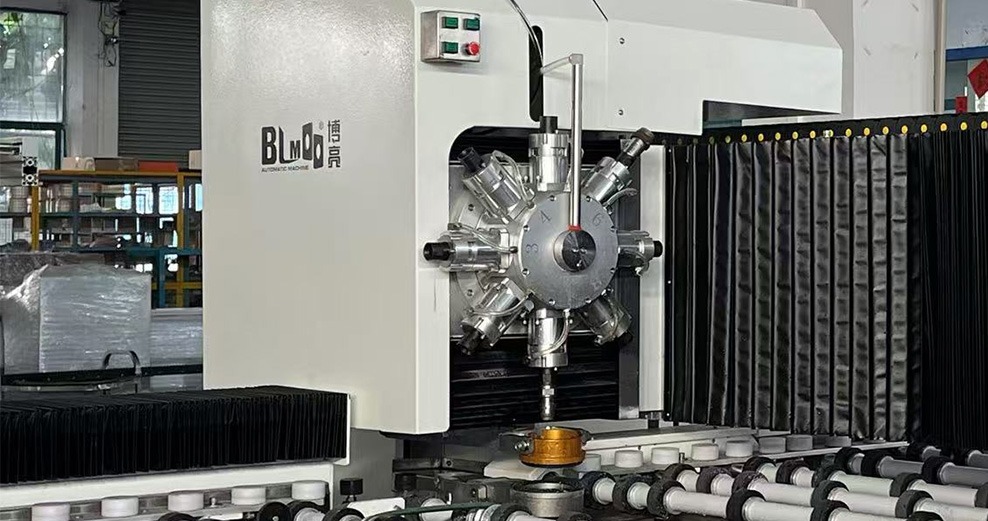
Modifier la configuration des perforations modifie le rythme de la ligne.
Les commandes mixtes font varier le temps de cycle en fonction du travail requis pour chaque panneau. Il faut tenir compte du positionnement, de l'usinage, des changements d'outils et du transfert pour chronométrer la station de perçage. Une comparaison basée uniquement sur la vitesse du convoyeur ne prend pas en compte les périodes où le verre doit rester en position pour le traitement.
Le magasin rotatif A98 peut contenir 16 types de forets et permet de changer de diamètre. Cette fonctionnalité est utile lorsque des panneaux successifs nécessitent des perçages de diamètres différents. Cependant, un panneau nécessitant plusieurs opérations doit faire l'objet d'un contrôle de synchronisation spécifique ; la capacité du magasin ne garantit pas un débit horaire constant.
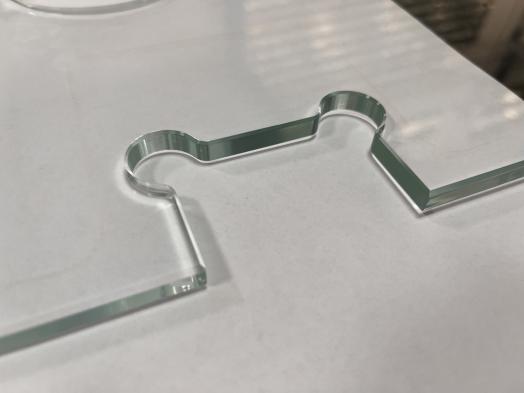
UN machine de fraisage de verre La fonction influe également sur la charge de travail. Le fraisage est optionnel sur l'A98 standard, tandis que l'A98(8X) intègre une fraise dans sa tête Y1. Veuillez vérifier la version exacte avant de combiner perçage et fraisage sur ce poste.
Un essai représentatif doit inclure des motifs de perçage simples, de différents diamètres et toutes les découpes fraisées nécessaires. Notez les zones d'attente des panneaux et les emplacements où les équipements sont inactifs. Ces observations permettront de déterminer si un espacement contrôlé ou une zone tampon est nécessaire, et de dimensionner cet agencement en fonction de la manutention du verre supporté plutôt que d'un gain de production supposé.
L'ordre de fabrication doit rester réaliste durant cet essai. Alternez les types de panneaux qui arrivent habituellement ensemble au lieu de tester uniquement des panneaux identiques. Enregistrez séparément le temps d'usinage et le temps d'attente pour l'autorisation de transfert, afin que l'équipe puisse identifier les transferts nécessitant un ajustement.
La vitesse de lavage suit le travail arrivant en amont.
La laveuse doit recevoir le mélange de production réel. La QX2.5 a une vitesse de transport annoncée de 0,5 à 8 m/min, mais cela ne correspond pas à un débit horaire. La longueur des panneaux, l'espacement entre eux et le programme de nettoyage validé influent sur le nombre de panneaux pouvant être traités.
Un lave-vitres automatique Il est donc nécessaire d'évaluer la vitesse à laquelle elle permet d'obtenir la surface propre et sèche requise. Augmenter simplement la vitesse ne permet pas de récupérer le temps perdu lors d'un goulot d'étranglement au niveau du perçage. Lors de l'essai en continu, vérifiez la stabilité du transfert et l'état de la surface après des opérations de perçage simples et des opérations de fraisage plus longues.
Le code-barres doit rester sur le panneau correspondant.
La continuité de l'information est essentielle lorsque différentes opérations partagent le même convoyeur. L'ordinateur industriel A98 prend en charge la lecture de codes-barres, l'importation de dessins et la connexion ERP. Les dessins CAO et DXF peuvent être transférés vers cet ordinateur, ce qui évite de ressaisir les mêmes données géométriques sur la machine.
L'identification fiable des tâches nécessite toujours un flux de travail défini. Il convient de déterminer à quelle révision de dessin correspond chaque panneau, quel bord définit son orientation et ce qui se passe lorsqu'un code est illisible. Testez la réaction en cas de code manquant ou de panneau retiré avant de lancer les transferts automatisés.
La connectivité ERP ne garantit pas à elle seule la vérification de toutes les interfaces. Il est essentiel d'inclure la sélection des tâches et le comportement de redémarrage dans l'essai, en plus du transfert physique. Une ligne qui déplace correctement le verre, mais qui l'associe à un dessin erroné, ne résout pas le problème de production.
Un essai de redémarrage doit être effectué après un panneau déjà en cours de route. Il convient de vérifier que les opérations terminées restent identifiables et que la station suivante reçoit bien la tâche prévue. Il faut convenir de la personne responsable de la résolution d'un problème d'identification de panneau avant la reprise de la production normale.
Une gamme qui fonctionne quel que soit le mix de commandes
Une connexion fonctionnelle repose sur la compatibilité des limites des panneaux, un timing de processus réaliste et une identification fiable des tâches. Pour une installation A98, la preuve décisive provient du passage du mélange prévu à travers les équipements adjacents. Commencez par établir ces points de passage, puis évaluez le débit à partir des panneaux validés quittant le circuit complet.
FAQ (questions fréquentes)
L'A98 peut-elle fonctionner indépendamment avant de rejoindre une ligne ?
Oui. L'A98 peut être utilisée de manière autonome ou intégrée à des équipements de finition et de lavage. Toute connexion ultérieure nécessite une vérification de l'interface avec les machines concernées.
Est-ce que chaque A98 inclut le fraisage ?
Non. Le fraisage est optionnel sur la A98 standard. La A98(8X) inclut une fraise Y1 ; vérifiez donc la version attribuée à la ligne.
Le lavage final doit-il suivre le perçage et le fraisage ?
Il s'agit d'une méthode pratique pour éliminer les résidus de traitement avant l'étape suivante. Vérifiez si des étapes de nettoyage supplémentaires sont nécessaires pour le verre et le processus en aval.
La largeur de la machine est-elle suffisante ?
Non. L'épaisseur, la taille minimale, l'orientation, la hauteur de transfert et le support sont également importants. Le respect de la largeur maximale n'est qu'un élément parmi d'autres pour confirmer le tracé du panneau.
La lecture des codes-barres remplace-t-elle les contrôles de plans ?
Non. La numérisation facilite la sélection des informations de traitement. L'usine doit néanmoins conserver le contrôle des révisions des plans, de l'identification des panneaux et de la gestion des codes manquants ou incorrects.