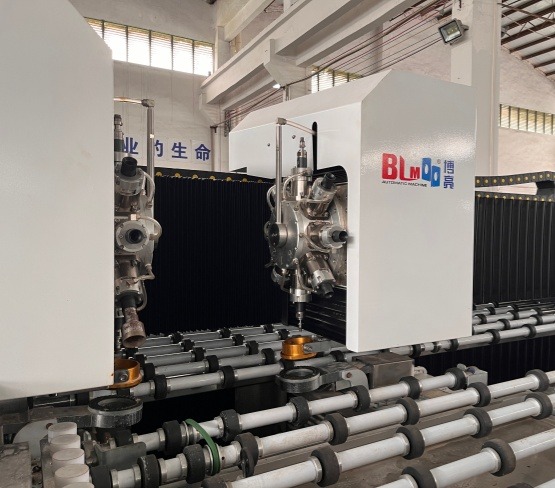
Duşakabin cam paneli, kenar işleme makinesinden zamanında çıksa bile, bir sonraki işlemine kadar beklemede kalabilir. Delme istasyonunun başka bir programa ihtiyacı vardır, bir sonraki panelin kesilmesi gerekir ve yıkama makinesi boşta bekler. Karışık siparişleri işleyen fabrikalar için zorluk, her panelin doğru işleme talimatlarıyla bağlantılı makinelerden geçmesini sağlamaktır.
Bağlantılı Bir Hattın Arkasındaki Süreç Rotası
Pratik bir üretim süreci, kenar işleme, delme veya frezeleme, ardından son yıkama ve kurutma işlemlerini birbirine bağlar. Kenar işleme, gerekli çevre yüzeyini oluşturur; delme delikler açar, frezeleme ise makinenin bu özelliğe sahip olması durumunda belirtilen kesimleri gerçekleştirir. Bu işlemlerin ardından son temizlik yapılır, böylece panel yüzeyindeki kalıntıları bir sonraki işleme taşımadan ulaşır.
Bu bağlantı, tekrarlanan işlem veya bilgi aktarımını ortadan kaldırdığında faydalı hale gelir. CNC cam makinesi Otomatik bir hatta ait olabilir, ancak kontrol sistemi tek başına her iki taraftaki ekipmanla uyumluluğu sağlamaz. Transfer yüksekliği, cam yönü ve alıcı istasyonun hazır olma durumu yine de uyumlu olmalıdır.
Dağınık siparişleri işleyen fabrikalar, bu rota içindeki değişen delik desenlerine uyum sağlayabilen bir delme istasyonuna ihtiyaç duyar. BLM Automatic Machine'in A98 modeli bağımsız olarak çalışabilir veya çift kenar işleme makinesi, yıkama ekipmanı ve fabrika ERP sistemiyle entegre edilebilir. Bu da onu önemli bir entegrasyon seçeneği haline getirir; nihai düzenleme, seçilen konfigürasyona ve çevredeki makinelere bağlıdır.
Her panel için ortak bir çalışma aralığı
Kullanılabilir hat aralığı, istasyonlar arasındaki örtüşme alanıdır. Bir delme makinesi, rondeladan geçemeyen geniş bir levhayı işleyebilirken, küçük bir panel her iki makine de ayrı ayrı işleyebilse bile transfer desteğine ihtiyaç duyabilir. Bireysel maksimum boyutları hat kapasitesi olarak değerlendirmeden önce, panelin tüm hareketini karşılaştırın.
A98(6025) ve QX2.5 normal cam yıkama makineleri, ilgili kontrolleri göstermektedir. Bu rakamlar, ilk uyumluluk incelemesini desteklemektedir; devreye alınmış bir üretim hattını oluşturmazlar.
|
Arayüz |
Mevcut rakamlar |
Bu satırın anlamı |
|
Panel genişliği |
A98 maksimum sayfa boyutu: 6000 × 2500 mm; QX2.5 maksimum genişlik: 2500 mm |
Genişlik kağıt üzerinde eşleşiyor; giriş yönünü ve uzunluk desteğini doğrulayın. |
|
Cam kalınlığı |
A98: 4–19 mm; QX2.5: 3–19 mm |
Belirtilen ortak kalınlık aralığı 4–19 mm'dir. |
|
Transfer yüksekliği |
A98 çalışma yüksekliği: 900 ± 20 mm |
Yan yana bulunan konveyörlerin ölçümlerini yapın ve nihai transfer seviyesini kararlaştırın. |
Küçük paneller ayrı bir kontrol gerektirir. A98(6025) minimum levha boyutu 1200 × 300 mm iken, QX2.5 minimum boyutu çapraz girişle 300 × 450 mm'dir. Bu farklı giriş koşulları, en küçük A98 panelinin doğrudan yıkama makinesine aktarıldığının otomatik bir kanıtı olarak değerlendirilemez.
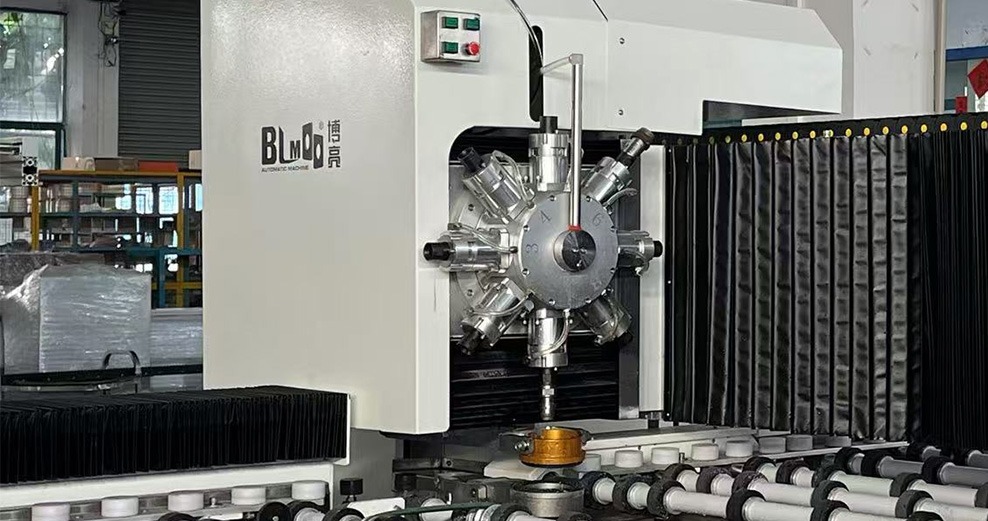
Delik desenlerini değiştirmek, çizgi ritmini değiştirir.
Karışık siparişlerde, işlem süresi her panelin ihtiyaç duyduğu işe bağlıdır. Delme istasyonunun zamanlamasını yaparken konumlandırma, işleme, takım değiştirme ve transferi hesaba katın. Sadece konveyör hızına dayalı bir karşılaştırma, camın işleme için yerinde kalması gereken süreleri göz ardı eder.
A98 döner magazini 16 farklı matkap ucu çeşidini taşıyabilir ve çaplar arasında geçiş yapabilir. Bu özellik, ardışık panellerde farklı delikler gerektiğinde kullanışlıdır. Bununla birlikte, birkaç işlem gerektiren bir panel yine de kendi zamanlama kontrolünü hak eder; magazin kapasitesi saatlik çıktı garantisi vermez.
A cam freze makinesi Bu fonksiyon aynı zamanda iş yükünü de değiştirir. Frezeleme, standart A98'de isteğe bağlıdır, A98(8X) ise Y1 kafasında bir freze bıçağı içerir. Bu istasyonda delme ve frezeleme işlemlerini birleştirmeyi planlamadan önce, gerçek sürümü doğrulayın.
Temsili bir deneme, basit delik desenlerini, çeşitli çapları ve gerekli frezelenmiş kesimleri içermelidir. Panellerin nerede sıraya girdiğini ve ekipmanın nerede boş beklediğini kaydedin. Bu gözlemleri, kontrollü aralıklandırmaya mı yoksa bir tampona mı ihtiyaç duyulduğuna karar vermek ve bu düzenlemeyi varsayılan bir üretim kazancına değil, destekli cam taşıma sistemine göre boyutlandırmak için kullanın.
Bu deneme süresince sipariş sırası gerçekçi kalmalıdır. Sadece özdeş levhaları test etmek yerine, normalde birlikte gelen panel tiplerini dönüşümlü olarak kullanın. İşleme süresi ve transfer izni bekleme süresini ayrı ayrı kaydedin, böylece ekip hangi teslimatın ayarlanması gerektiğini belirleyebilir.
Yıkama hızı, yukarı yönde gelen işin hızını takip eder.
Yıkama makinesinin gerçek üretim karışımını alması gerekiyor. QX2.5'in belirtilen taşıma hızı aralığı 0,5–8 m/dak'dır, ancak bu saatte işlenecek parça sayısı anlamına gelmez. Panel uzunluğu, aralık ve onaylanmış temizleme ayarı, makineden geçebilecek panel sayısını etkiler.
Bir otomatik cam yıkama makinesi Bu nedenle, istenen temiz ve kuru yüzeyi elde edecek hızda değerlendirme yapılması gerekmektedir. Hızı artırmak, delme işlemindeki darboğazda kaybedilen zamanı telafi edemez. Bağlantılı deneme sırasında, hem basit delme işlemlerinden hem de daha uzun frezeleme işlemlerinden sonra aktarım kararlılığını ve bitmiş yüzeyi kontrol edin.
Barkod Doğru Panelde Kalmalıdır
Farklı işler aynı konveyör bandını paylaştığında bilgi sürekliliği önem kazanır. A98 endüstriyel bilgisayar barkod tarama, çizim içe aktarma ve ERP bağlantısını destekler. CAD ve DXF çizimleri bilgisayara aktarılabildiğinden, aynı geometrinin makinede tekrar girilmesine gerek kalmaz.
Güvenilir iş tanımlaması hala tanımlanmış bir iş akışı gerektirir. Hangi çizim revizyonunun hangi panele ait olduğu, hangi kenarın yönünü belirlediği ve bir kod okunamadığında ne olacağı konusunda anlaşmaya varılmalıdır. Otomatik aktarımları serbest bırakmadan önce eksik bir koda veya kaldırılmış bir panele verilen yanıt test edilmelidir.
ERP bağlantısı tek başına her arayüzü doğrulamaz. Fiziksel aktarımın yanı sıra iş seçimi ve yeniden başlatma davranışını da deneme sürecine dahil edin. Camı doğru şekilde taşıyan ancak yanlış çizimle ilişkilendiren bir hat, üretim sorununu çözmemiştir.
Rota üzerinde kısmen ilerlemiş bir panelin ardından yeniden başlatma denemesi yapılmalıdır. Tamamlanan işlemlerin tanımlanabilir kaldığından ve bir sonraki istasyonun amaçlanan işi aldığından emin olun. Normal üretime devam etmeden önce belirsiz panel kimliğini kimin çözeceği konusunda anlaşmaya varın.
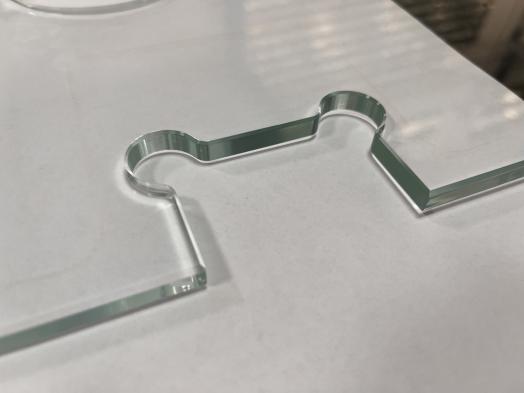
Sipariş karışımının tamamında işe yarayan bir ürün
İşlevsel bir bağlantı, uyumlu panel sınırlarını, gerçekçi işlem zamanlamasını ve güvenilir iş tanımlamasını bir araya getirir. Bir A98 kurulumu için belirleyici kanıt, amaçlanan karışımın bitişik ekipman üzerinden çalıştırılmasından gelir. Önce bu geçiş noktalarını belirleyin, ardından tüm rotayı tamamlayan kabul edilmiş panellerden gelen verimi değerlendirin.
Sık Sorulan Sorular
A98, bir hatta katılmadan önce bağımsız olarak çalışabilir mi?
Evet. A98, bağımsız kullanımın yanı sıra kenar kesme ve yıkama ekipmanlarıyla entegrasyonu da destekler. Daha sonraki bağlantılar için, makinelerin arayüzlerinin incelenmesi gerekmektedir.
Her A98 modelinde frezeleme işlemi yapılıyor mu?
Hayır. Standart A98'de frezeleme isteğe bağlıdır. A98(8X) bir Y1 frezeleme bıçağı içerir, bu nedenle hatta atanmış sürümü doğrulayın.
Son yıkama işlemi delme ve frezeleme işlemlerinden sonra yapılmalı mı?
Bu, bir sonraki aşamadan önce işlem artıklarını gidermek için pratik bir yöntemdir. Cam ve sonraki işlemler için gerekli olan ek temizleme adımlarını doğrulayın.
Makine genişliğinin aynı olması yeterli mi?
Hayır. Kalınlık, minimum boyut, yönlendirme, transfer yüksekliği ve destek de önemlidir. Maksimum genişliğin eşleştirilmesi, panelin güzergahının onaylanmasının yalnızca bir parçasıdır.
Barkod tarama, çek çizme yönteminin yerini alıyor mu?
Hayır. Tarama, işleme bilgilerinin seçilmesine yardımcı olur. Fabrika yine de çizim revizyonlarını, panel kimliğini ve eksik veya yanlış kodlara verilen yanıtı kontrol etmelidir.