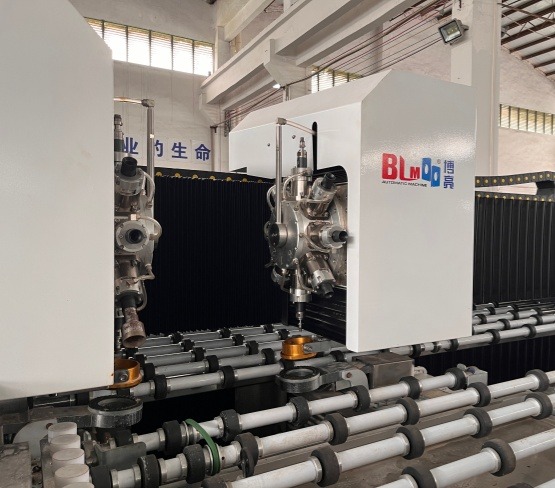
Eine Duschglasscheibe kann die Kantenbearbeitungsstation pünktlich verlassen und trotzdem auf ihrem nächsten Durchlauf warten. Die Bohrstation benötigt ein neues Programm, die nächste Scheibe muss ausgeschnitten werden, und die Waschanlage steht still. Für Fabriken, die gemischte Aufträge bearbeiten, besteht die Herausforderung darin, jede Scheibe mit den korrekten Bearbeitungsanweisungen durch die verbundenen Maschinen zu transportieren.
Der Prozessablauf hinter einer verbundenen Leitung
Ein praktischer Fertigungsablauf umfasst das Kantenbearbeiten, Bohren oder Fräsen sowie das abschließende Waschen und Trocknen. Durch das Kantenbearbeiten wird die erforderliche Kantenbearbeitung erzielt; beim Bohren werden Löcher erzeugt, während beim Fräsen – sofern die Maschine diese Funktion besitzt – die gewünschten Ausschnitte vorgenommen werden. Die abschließende Reinigung sorgt dafür, dass die Platte ohne Oberflächenrückstände für den nächsten Bearbeitungsschritt bereit ist.
Die Verbindung erweist sich dann als nützlich, wenn sie eine wiederholte Bearbeitung oder Informationsübergabe vermeidet. CNC-Glasmaschine Die Anlage kann zwar Teil einer automatisierten Linie sein, doch ihr Steuerungssystem allein gewährleistet keine Kompatibilität mit den Geräten auf beiden Seiten. Übergabehöhe, Glasausrichtung und die Bereitschaft der Empfangsstation müssen weiterhin aufeinander abgestimmt sein.
Fabriken, die Aufträge mit verteilter Auftragsabwicklung bearbeiten, benötigen eine Bohrstation, die sich an wechselnde Lochmuster innerhalb der Fertigungsroute anpassen lässt. Die A98 von BLM Automatic Machine kann eigenständig betrieben oder mit einer Doppelkantenfräse, einer Waschanlage und dem ERP-System der Fabrik verbunden werden. Dadurch stellt sie eine sinnvolle Integrationsoption dar, wobei die endgültige Konfiguration von der gewählten Anordnung und den vorhandenen Maschinen abhängt.
Ein gemeinsamer Arbeitsbereich für jedes Panel
Die nutzbare Linienbreite entspricht der Überlappung der einzelnen Stationen. Eine Bohrmaschine kann beispielsweise ein breites Blech verarbeiten, das die Waschanlage nicht passieren kann, während ein kleines Paneel möglicherweise eine Transferstütze benötigt, selbst wenn beide Maschinen es separat bearbeiten können. Vergleichen Sie den gesamten Paneeldurchlauf, bevor Sie einzelne Maximalgrößen als Linienkapazität betrachten.
Die Standard-Glaswaschmaschinen A98(6025) und QX2.5 veranschaulichen die durchzuführenden Prüfungen. Diese Abbildungen dienen einer ersten Kompatibilitätsprüfung; sie begründen keine Produktionslinie.
|
Schnittstelle |
Verfügbare Zahlen |
Bedeutung der Zeile |
|
Paneelbreite |
Maximale Blattgröße A98: 6000 × 2500 mm; maximale Breite QX2.5: 2500 mm |
Die Breite stimmt auf dem Papier überein; prüfen Sie die Ausrichtung des Eingangs und die Längenunterstützung. |
|
Glasdicke |
A98: 4–19 mm; QX2.5: 3–19 mm |
Die gemeinsam angegebene Dickenspanne beträgt 4–19 mm. |
|
Transferhöhe |
Betriebshöhe A98: 900 ± 20 mm |
Messen Sie die angrenzenden Förderbänder und vereinbaren Sie die endgültige Übergabeebene. |
Kleinere Platten erfordern eine gesonderte Prüfung. Die Mindestgröße der A98(6025)-Platte beträgt 1200 × 300 mm, während die Mindestgröße der QX2.5-Platte bei diagonalem Einlauf 300 × 450 mm beträgt. Diese unterschiedlichen Einlaufbedingungen belegen jedoch nicht automatisch, dass die kleinste A98-Platte direkt in die Waschanlage gelangt.
Veränderte Lochmuster verändern den Linienrhythmus
Gemischte Aufträge führen dazu, dass die Zykluszeit von der Bearbeitung jedes einzelnen Paneels abhängt. Positionieren, Bearbeiten, Werkzeugwechsel und Transfer müssen bei der Zeitmessung an der Bohrstation berücksichtigt werden. Ein Vergleich, der sich ausschließlich auf die Förderbandgeschwindigkeit stützt, lässt die Phasen außer Acht, in denen das Glas für die Weiterverarbeitung in Position verbleiben muss.
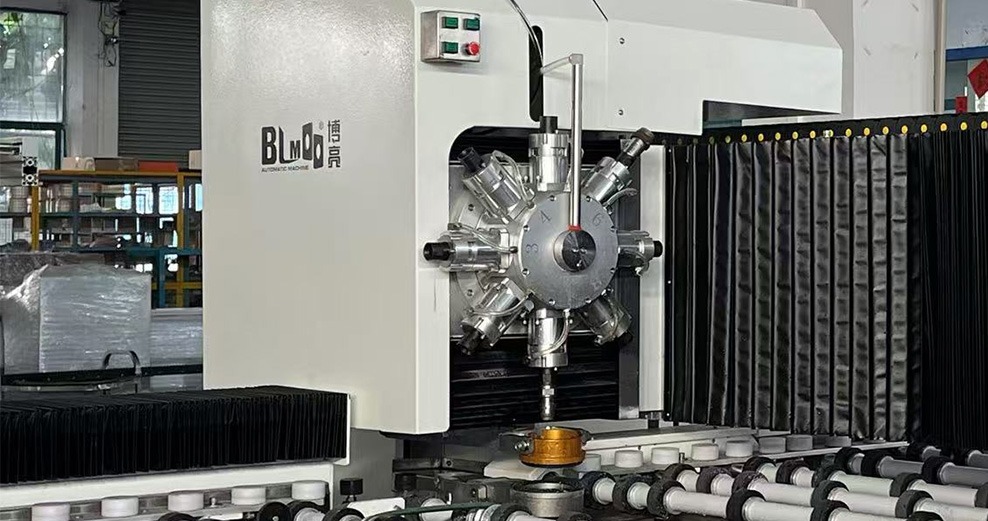
Das Drehmagazin A98 kann 16 verschiedene Bohrer aufnehmen und zwischen verschiedenen Durchmessern umschalten. Diese Funktion ist nützlich, wenn an aufeinanderfolgenden Paneelen unterschiedliche Bohrungen erforderlich sind. Dennoch sollte bei Paneelen, die mehrere Bearbeitungsschritte erfordern, die Bohrzeit separat überprüft werden, da die Magazinkapazität keine Garantie für die stündliche Bohrleistung darstellt.
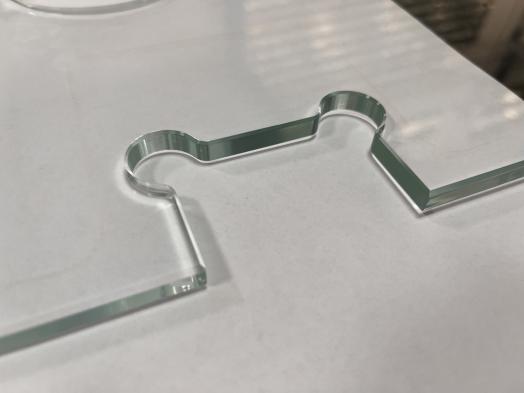
A Glasfräsmaschine Die Funktion beeinflusst auch die Arbeitslast. Fräsen ist bei der Standard-A98 optional, während die A98(8X) über einen Fräser im Y1-Kopf verfügt. Prüfen Sie die genaue Ausführung, bevor Sie Bohren und Ausschnittfräsen an dieser Station kombinieren.
Ein repräsentativer Versuch sollte einfache Lochmuster, verschiedene Durchmesser und alle erforderlichen Fräsausschnitte umfassen. Dokumentieren Sie, wo die Paneele in der Warteschlange stehen und wo die Anlagen leer stehen. Nutzen Sie diese Beobachtungen, um zu entscheiden, ob ein kontrollierter Abstand oder ein Puffer erforderlich ist, und dimensionieren Sie diese Anordnung entsprechend der unterstützten Glashandhabung und nicht aufgrund eines angenommenen Produktionsgewinns.
Die Reihenfolge der Aufträge sollte während des Versuchs realistisch bleiben. Anstatt nur identische Platten zu testen, sollten abwechselnd verschiedene Plattentypen verwendet werden, die normalerweise zusammen geliefert werden. Bearbeitungszeit und Wartezeit für die Übergabefreigabe sollten separat erfasst werden, damit das Team feststellen kann, welcher Übergabevorgang angepasst werden muss.
Die Waschgeschwindigkeit richtet sich nach der Menge der vorgelagerten Arbeiten.
Die Waschanlage muss die tatsächliche Produktionsmenge verarbeiten können. Die QX2.5 hat eine angegebene Transportgeschwindigkeit von 0,5–8 m/min, dies entspricht jedoch nicht der Stückzahl pro Stunde. Paneellänge, Paneelabstand und die validierte Reinigungseinstellung beeinflussen die Anzahl der durchlaufbaren Paneele.
Ein automatische Glaswaschanlage Daher ist eine Bewertung bei der Drehzahl erforderlich, die die gewünschte saubere und trockene Oberfläche erzeugt. Eine einfache Erhöhung der Drehzahl kann die durch einen Bohrengpass verlorene Zeit nicht aufholen. Überprüfen Sie während des angeschlossenen Versuchs die Transferstabilität und die Oberflächenbeschaffenheit nach einfachen Bohr- und längeren Fräsvorgängen.
Der Barcode muss auf dem richtigen Feld verbleiben.
Informationskontinuität ist wichtig, wenn verschiedene Aufträge dasselbe Förderband nutzen. Der Industriecomputer A98 unterstützt Barcode-Scanning, Zeichnungsimport und ERP-Anbindung. CAD- und DXF-Zeichnungen können auf den Computer übertragen werden, wodurch die erneute Eingabe derselben Geometrie an der Maschine entfällt.
Eine zuverlässige Auftragsidentifizierung erfordert weiterhin einen definierten Arbeitsablauf. Legen Sie fest, welche Zeichnungsrevision zu welchem Panel gehört, welche Kante dessen Ausrichtung bestimmt und was geschieht, wenn ein Code nicht lesbar ist. Testen Sie die Reaktion auf einen fehlenden Code oder ein entferntes Panel, bevor Sie unbeaufsichtigte Übertragungen freigeben.
Die ERP-Anbindung allein überprüft nicht jede Schnittstelle. Beziehen Sie neben dem physischen Transfer auch die Auftragsauswahl und das Neustartverhalten in die Testphase ein. Eine Linie, die Glas korrekt transportiert, es aber der falschen Zeichnung zuordnet, löst das Produktionsproblem nicht.
Ein Neustartversuch sollte nach einem Panel erfolgen, das sich bereits teilweise im Bearbeitungsprozess befindet. Es ist zu prüfen, ob die abgeschlossenen Operationen weiterhin identifizierbar sind und die nächste Station den vorgesehenen Auftrag erhält. Vor Wiederaufnahme der regulären Produktion ist zu vereinbaren, wer die unklare Panel-Identität klärt.
Eine Linie, die über den gesamten Bestellmix hinweg funktioniert
Eine funktionierende Verbindung kombiniert kompatible Paneelgrenzen, realistische Prozesszeiten und zuverlässige Auftragsidentifizierung. Bei einer A98-Anlage liefert die Prüfung der geplanten Mischung durch angrenzende Anlagen den entscheidenden Nachweis. Stellen Sie zunächst diese Übergaben her und beurteilen Sie anschließend den Durchsatz anhand der freigegebenen Paneele, die den gesamten Prozessweg verlassen.
FAQ (häufig gestellte Fragen)
Kann der A98 vor dem Einfädeln in eine Linie unabhängig betrieben werden?
Ja. A98 unterstützt sowohl den Standalone-Betrieb als auch die Integration mit Kantenbearbeitungs- und Waschanlagen. Für eine spätere Anbindung ist jedoch noch eine Überprüfung der Schnittstellen der jeweiligen Maschinen erforderlich.
Ist bei jedem A98 das Fräsen inbegriffen?
Nein. Das Fräsen ist bei der Standard-A98 optional. Die A98(8X) beinhaltet einen Y1-Fräser, überprüfen Sie daher die der Linie zugeordnete Version.
Sollte die abschließende Reinigung nach dem Bohren und Fräsen erfolgen?
Dies ist ein praktischer Weg, um Verarbeitungsrückstände vor dem nächsten Schritt zu entfernen. Prüfen Sie, ob für das Glas und den nachfolgenden Prozess weitere Reinigungsschritte erforderlich sind.
Ist die passende Maschinenbreite ausreichend?
Nein. Dicke, Mindestgröße, Ausrichtung, Übertragungshöhe und Unterstützung spielen ebenfalls eine Rolle. Die Übereinstimmung der maximalen Breite ist nur ein Aspekt bei der Festlegung des Paneelverlaufs.
Ersetzt das Scannen von Barcodes die Zeichnungsprüfung?
Nein. Das Scannen hilft bei der Auswahl von Verarbeitungsinformationen. Die Fabrik muss weiterhin Zeichnungsrevisionen, die Panelidentität und die Reaktion auf fehlende oder fehlerhafte Codes kontrollieren.